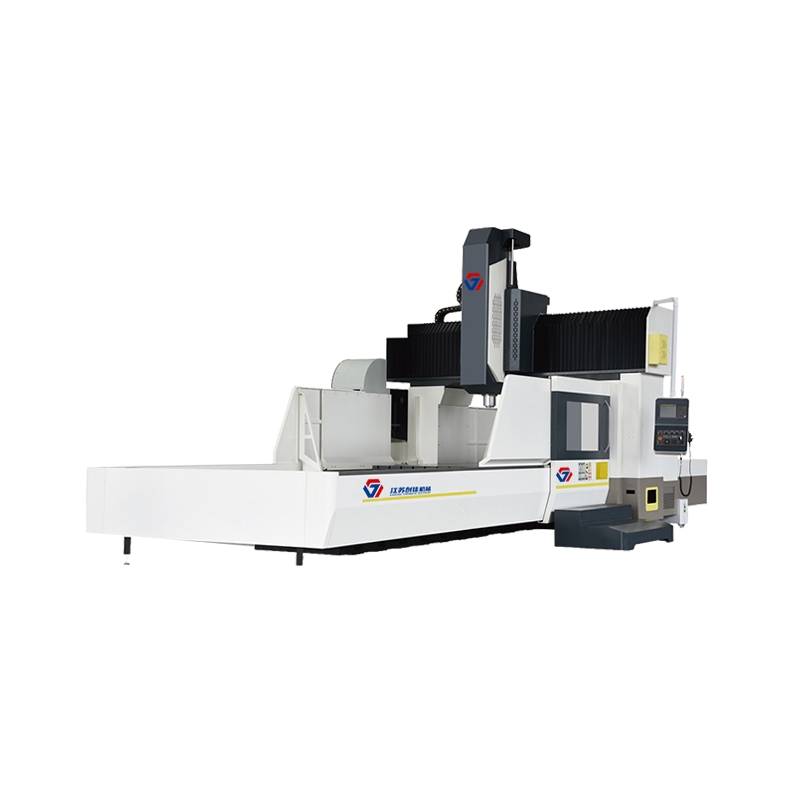
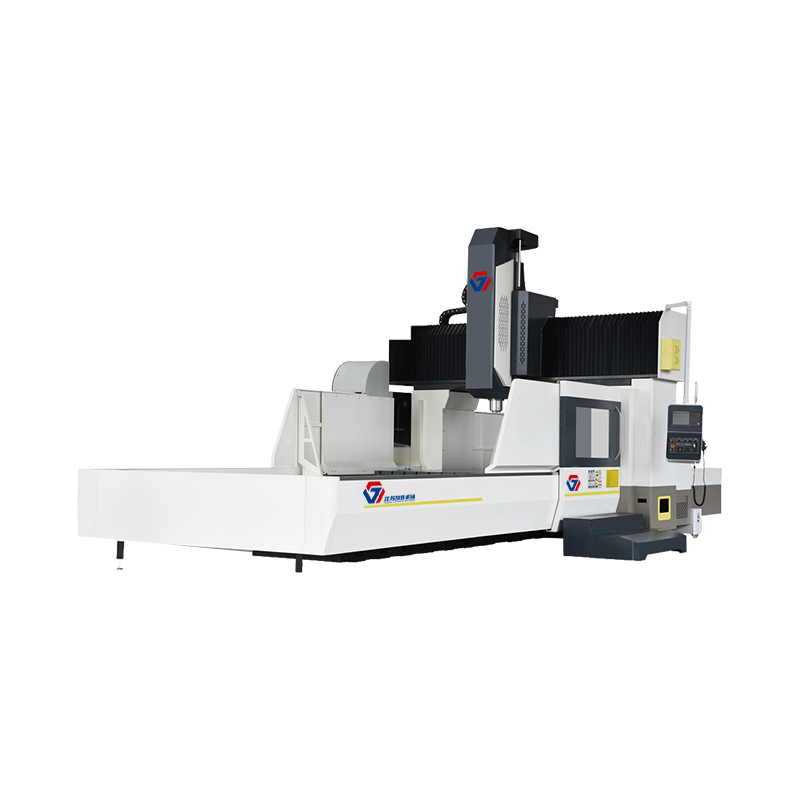
Ang CNC Gantry Machining Center pinamamahalaan ang cycle ng pagpapadulas nito sa pamamagitan ng isang automated centralized lubrication system (CLS) na naghahatid ng tumpak, naka-time na dami ng langis o grasa sa mga ball screw, linear guide, at spindle bearings — karaniwang kinokontrol ng PLC ng makina sa pakikipag-ugnayan sa CNC controller. Karamihan sa mga modernong sistema ay naglalabas ng pampadulas sa pagitan ng mula sa bawat 15 hanggang 60 minuto depende sa aktibidad ng axis, kondisyon ng pagkarga, at mga detalye ng tagagawa. Ang automated na diskarte na ito ay nag-aalis ng manu-manong interbensyon, binabawasan ang pagkasira, at mahalaga sa pagpapanatili ng katumpakan ng posisyon ng makina sa buhay ng serbisyo nito.
Paano Gumagana ang Centralized Lubrication System sa isang CNC Gantry Machining Center
Ang centralized lubrication system on a CNC Gantry Machining Center gumagana bilang isang closed-loop, naka-time na network ng paghahatid. Ang isang motorized pump — karaniwang isang progressive o piston-type na pump — ay kumukuha ng lubricant mula sa isang reservoir (karaniwang 2 hanggang 8 litro ang kapasidad) at ibinabahagi ito sa pamamagitan ng manifold sa maraming lubrication point nang sabay-sabay.
Ang PLC triggers the pump based on one or more of the following conditions:
- Mga nakapirming agwat ng oras (hal., bawat 30 minuto ng machine-on time)
- Pinagsama-samang distansya ng paglalakbay ng axis (hal., bawat 500 metro ng linear guide movement)
- Pagkakasunud-sunod ng pagsisimula ng makina (isang pulso ng pagpapadulas bago magsimulang gumalaw ang mga palakol)
- Manu-manong utos ng pagpapadulas na na-trigger ng operator sa pamamagitan ng panel ng HMI
Ang bawat lubrication cycle ay karaniwang tumatagal sa pagitan 5 at 30 segundo , na naghahatid ng may sukat na volume — madalas kasing liit ng 0.01 hanggang 0.1 mL bawat punto — upang maiwasan ang labis na pagpapadulas, na maaaring makaakit ng mga contaminant at masira ang mga guideway na kasinglubha ng under-lubrication.
Lubrication ng Mga Ball Turnilyo sa isang CNC Gantry Machining Center
Mga ball screw sa a CNC Gantry Machining Center ay mga high-precision na bahagi na nagko-convert ng rotary motor motion sa linear axis na paggalaw. Gumagana ang mga ito sa ilalim ng parehong axial load at high-cycle na kondisyon, na ginagawang kritikal ang pare-parehong pagpapadulas sa kanilang buhay ng serbisyo at katumpakan.
Karamihan CNC Gantry Machining Centers lubricate ang mga ball screw na may way oil na ISO VG 32 o VG 68 viscosity grade, na inihatid sa pamamagitan ng mga oil port na nakapaloob sa ball nut housing. Binabawasan ng lubricant film ang panloob na friction sa loob ng recirculating ball circuit, pinipigilan ang pagbuo ng init, at pinoprotektahan ang ibabaw ng screw shaft mula sa pagkabalisa at kaagnasan.
Ang mga pangunahing parameter ng pagpapatakbo para sa pagpapadulas ng ball screw ay kinabibilangan ng:
- Agwat ng pagpapadulas: Karaniwan tuwing 20–40 minuto ng operasyon ng axis o bawat 300–600 metrong paglalakbay
- Dami ng pampadulas bawat cycle: 0.02 hanggang 0.05 mL bawat ball nut, depende sa diameter ng screw
- Angrmal limit: Ang temperatura ng ball screw ay hindi dapat lumampas sa 50°C sa patuloy na operasyon; nakakatulong ang lubrication na mapanatili ang threshold na ito
- Backlash effect: Ang hindi sapat na pagpapadulas ay nagpapabilis sa pagsusuot ng bola at nagpapataas ng epektibong backlash, na direktang nagpapababa sa katumpakan ng pagpoposisyon
Lubrication ng Mga Gabay sa Linear sa isang CNC Gantry Machining Center
Ang mga linear guide — roller-type man o recirculating ball-type — ay nagdadala ng buong dynamic at static na load ng gantri structure at workpiece. Sa isang malaking format CNC Gantry Machining Center , ang X-axis rails lamang ay maaaring sumasaklaw 6 hanggang 20 metro , na nangangailangan ng maraming lubrication point sa bawat riles.
Ang lubrication system delivers oil directly into the slider block through a lubrication nipple or integrated grease fitting, allowing it to distribute within the rolling element circuit. Proper lubrication of linear guides achieves the following:
- Binabawasan ang rolling friction coefficient mula sa humigit-kumulang 0.02 (tuyo) hanggang sa ibaba ng 0.005 (lubricated)
- Pinipigilan ang micro-pitting at spalling sa mga ibabaw ng riles sa ilalim ng paulit-ulit na mabibigat na pag-load
- Pinapanatili ang pagkakapare-pareho ng preload ng gabay, na direktang nakakaimpluwensya sa katigasan ng axis at kalidad ng surface finish
- Pinapalawak ang na-rate na buhay ng serbisyo — isang maayos na lubricated na linear na gabay ay maaaring makamit higit sa 10,000 km ng buhay sa paglalakbay kumpara sa 1,000–3,000 km sa ilalim ng marginal lubrication
Para sa mga kapaligiran na may mabigat na coolant mist, swarf, o nakakagiling na alikabok, ang ilan CNC Gantry Machining Centers gumamit ng grease lubrication sa halip na langis, dahil ang grasa ay nagbibigay ng mas mahusay na sealing at contamination resistance sa halaga ng bahagyang mas mataas na friction.
Spindle Bearing Lubrication sa isang CNC Gantry Machining Center
Spindle bearing lubrication sa a CNC Gantry Machining Center ay isang natatanging subsystem mula sa guideway at ball screw circuit dahil ang spindle bearings ay gumagana sa mas mataas na bilis at temperatura, na nangangailangan ng ibang diskarte sa pagpapadulas.
Oil-Air Lubrication (Pinakakaraniwan para sa High-Speed Spindles)
High-speed spindles sa a CNC Gantry Machining Center — kadalasan ang mga lumalampas 8,000 RPM — gumamit ng oil-air lubrication, kung saan ang micro-quantity ng langis (kasing liit ng 0.5 hanggang 2 mg bawat cycle ) ay halo-halong may compressed air at direktang inihahatid sa bearing raceway. Ang pamamaraang ito ay nagbibigay ng tuluy-tuloy na paglamig ng airflow, nag-aalis ng init mula sa bearing, at naghahatid lamang ng sapat na langis upang mapanatili ang isang elastohydrodynamic film nang hindi binabaha ang bearing (na magdudulot ng pagkalugi at pag-ipon ng init).
Grease-Packed Bearings (Karaniwan para sa Medium-Speed Spindles)
Para sa mga spindle na tumatakbo sa 3,000 hanggang 8,000 RPM , ang mga angular contact ball bearings ay kadalasang pre-packed na may high-speed grease (NLGI grade 1 o 2, na may lithium o polyurea base). Ang mga bearings na ito ay selyadong o may kalasag at karaniwang may grease repack interval na 2,000 hanggang 5,000 na oras ng pagpapatakbo , depende sa thermal load at spindle duty cycle.
Oil Circulation Lubrication (Heavy-Duty Spindles)
Sa mabigat na tungkulin CNC Gantry Machining Centers idinisenyo para sa roughing operations na may mataas na torque output, isang circulating oil lubrication system na nagbo-bomba ng sinala na langis nang tuluy-tuloy sa spindle headstock, parehong nagpapadulas at aktibong nagpapalamig ng mga bearings sa pamamagitan ng panlabas na oil chiller unit. Ito ay mahalaga kapag ang spindle ay gumagana sa ilalim ng matagal na mabigat na pagputol kung saan ang frictional heat generation ay maaaring maging sanhi ng thermal expansion at dimensional drift sa dulo ng tool.
Paghahambing ng Mga Paraan ng Lubrication na Ginamit sa isang CNC Gantry Machining Center
| Component | Paraan ng Lubrication | Uri ng Lubricant | Karaniwang Pagitan |
| Ball Screws | Sentralisadong sistema ng langis | Way oil ISO VG 32–68 | Bawat 20–40 min o 300–600 m na paglalakbay |
| Linear Guides | Sentralisadong langis o grasa | Way oil o NLGI 1–2 grease | Bawat 15–60 min depende sa load |
| High-Speed Spindle Bearing | Langis-hangin na pagpapadulas | Langis ng spindle ISO VG 2–10 | Patuloy na micro-dosing |
| Medium-Speed Spindle Bearing | Mga selyadong bearings na puno ng grasa | Mataas na bilis ng grasa NLGI 1–2 | I-repack tuwing 2,000–5,000 oras |
| Heavy-Duty Spindle Bearing | Umiikot na langis na may chiller | Turbine oil ISO VG 32–46 | Patuloy na sirkulasyon |
Talahanayan 1: Buod ng mga paraan ng pagpapadulas para sa mga pangunahing bahagi sa isang CNC Gantry Machining Center
Lubrication Fault Monitoring at Alarm System
Isang moderno CNC Gantry Machining Center isinasama ang lubrication fault detection nang direkta sa CNC alarm system. Ang mga sumusunod na mekanismo ng pagsubaybay ay karaniwang ginagamit:
- Mababang antas ng langis sensor: Nagti-trigger ng alarma at humihinto sa mga awtomatikong cycle ng pagpapadulas kapag bumaba ang reservoir sa ilalim ng ligtas na threshold (karaniwang 20–25% na kapasidad)
- Pagsubaybay sa switch ng presyon: Nakikita ang mga pagbara sa mga linya ng pagpapadulas; ang pagkabigo na maabot ang target na presyon sa loob ng pump cycle ay bumubuo ng isang fault code
- Feedback sa pagkumpleto ng cycle: Ang mga progresibong distributor piston ay nagbibigay ng pulse signal na nagpapatunay na ang langis ay naipadala sa bawat outlet; ang nawawalang pulso ay nagba-flag ng barado na linya
- Mga sensor ng temperatura ng spindle bearing (RTD o thermocouple): Patuloy na subaybayan ang temperatura ng pabahay ng tindig; napapanatiling pagbabasa sa itaas 65°C ipahiwatig ang gutom na pampadulas o pagkasira ng bearing
- Mga monitor ng daloy ng sistema ng langis-hangin: Kumpirmahin ang micro-dosing ay nagaganap sa mga tamang agwat; ang napalampas na pulso ay maaaring mag-trigger ng spindle deceleration command upang protektahan ang mga bearings
Sa Industry 4.0-enabled CNC Gantry Machining Centers , ang data ng lubrication — kabilang ang mga bilang ng pump cycle, kasaysayan ng pagpuno ng reservoir, at mga temperatura ng bearing — ay maaaring i-log sa isang MES o cloud monitoring platform para sa predictive na pag-iiskedyul ng pagpapanatili, na binabawasan ang hindi planadong downtime na dulot ng mga pagkabigo na nauugnay sa pagpapadulas.
Inirerekomendang Mga Kasanayan sa Pagpapanatili para sa Lubrication System
Upang mapanatili ang sistema ng pagpapadulas ng a CNC Gantry Machining Center gumagana nang tama, dapat sundin ng mga operator at maintenance engineer ang isang structured na iskedyul ng inspeksyon:
- Araw-araw: Biswal na siyasatin ang antas ng reservoir ng pampadulas at itaas ang marka ng langis na tinukoy ng tagagawa kung mas mababa sa minimum na marka
- Lingguhan: I-verify na ang auto-lubrication pump ay nag-a-activate sa panahon ng startup at ang mga linya ng lubrication ay hindi nagpapakita ng mga palatandaan ng pagtagas sa mga fitting o manifold port
- buwanan: Suriin ang mga ibabaw ng guide rail at ball screw shaft para sa nakikitang oil film; ang tuyo o kupas na ibabaw ay nagpapahiwatig ng mga naka-block na linya ng paghahatid
- Bawat 6 na buwan: I-flush ang sentralisadong sistema ng pagpapadulas ng malinis na langis upang maalis ang nasirang lubricant at particulate buildup sa manifold
- Bawat 2,000–5,000 na oras: I-repack o palitan ang grasa sa mga selyadong spindle bearings; kumonsulta sa dokumentasyon ng tagagawa ng spindle para sa mga eksaktong agwat batay sa halaga ng DN (bore diameter × RPM)
- taun-taon: Buong inspeksyon ng lahat ng lubrication nozzle, check valve, at progresibong distributor block; palitan ang mga sira na seal at anumang bahaging nagpapakita ng mga palatandaan ng kaagnasan o paghihigpit sa daloy

 Maghanap ng mga produkto
 tl
 简体中文