 Maghanap ng mga produkto
 tl
 简体中文
ZN-L1580 Vertical Machining Center
Cat:Vertical Machining Center
Ang ito ng machining center ay naayos sa A-shape single column, mobile na istruktura ng workbench, mataas na tigas ng mga pangunahing bahagi, magaa...
Tingnan ang Mga Detalye
Ang isang shop floor manager ay nanonood ng isang bagong batch ng mga pabahay na lumilipat sa unang operasyon. Ang spindle ay bumababa, hinihimok ang workpiece, at gumagalaw sa isang sequence ng pagbabarena, contouring, at pag-tap nang walang manu-manong interbensyon. Ang tahimik, nauulit na ritmo na iyon ay ang pang-araw-araw na katotohanan ng isang CNC vertical machining center sa trabaho.
Para sa anumang machine shop na sinusuri ang susunod nitong pamumuhunan sa kagamitan, ang vertical machining center, o VMC, ay karaniwang ang unang seryosong pagsasaalang-alang. Ito ang pinakakaraniwang CNC machine tool sa produksyon, at para sa magandang dahilan. Ngunit ang termino ay sumasaklaw sa isang mas malawak na hanay ng mga makina kaysa sa napagtanto ng marami, at ang pagpili ng isa ay nangangailangan ng higit pa sa paghahambing ng bilis ng spindle o laki ng talahanayan. Kailangang magkasya ang makina sa mga bahagi, materyales, at dami ng produksyon na aktwal mong pinapatakbo.
Ipinapaliwanag ng artikulong ito kung ano ang isang CNC vertical machining center, kung ano ang nangyayari sa loob ng makina sa panahon ng karaniwang cycle, at kung aling mga pagpipilian sa detalye ang pinakamahalaga kapag handa ka nang bumili.
Ang CNC vertical machining center ay isang computer-controlled machine tool na gumagamit ng vertically oriented spindle upang alisin ang materyal mula sa isang workpiece. Ang spindle ay may hawak na rotating cutting tool na lumalapit sa workpiece mula sa itaas, na gumagalaw sa maraming axes upang makagawa ng mga tiyak na feature gaya ng mga butas, slot, pockets, at contoured surface.
Ang pinakakaraniwang configuration ay ang 3-axis na VMC, kung saan gumagalaw ang spindle sa X, Y, at Z axes. Ang workpiece ay karaniwang naka-clamp sa isang table na gumagalaw sa X at Y na direksyon, habang ang spindle ay gumagalaw patayo sa Z. Ang arrangement na ito ay nagbibigay sa machine ng malawak na working range sa loob ng compact footprint at lumilikha ng isang bukas, naa-access na work area na madaling masubaybayan ng mga operator.
Ang "center" sa machining center ay tumutukoy sa isang makina na may kakayahang magsagawa ng maraming operasyon, paggiling, pagbabarena, pag-tap, at kung minsan ay nakakainip, sa isang solong setup. Ang isang machining center ay halos palaging may kasamang awtomatikong tool changer na nag-iimbak ng isang set ng mga tool at pinapalitan ang mga ito sa spindle sa panahon ng programa. Ang pag-automate na iyon ang nagpapalit ng isang simpleng milling machine sa isang tunay na sentro ng machining.
"Ang vertical machining center ay hindi ang pinakakomplikadong makina sa shop. Ito lang ang pinakapraktikal."
— Production engineer, industriya ng metalworking
Ang pagkakaiba ng isang VMC mula sa iba pang mga kagamitan sa makina ay bumaba sa oryentasyon ng spindle. Ang horizontal machining center ay may spindle na naka-mount parallel sa worktable, na nagpapahusay ng chip evacuation ngunit nangangailangan ng mas kumplikadong setup at mas malaking footprint. Ang isang CNC milling machine na walang awtomatikong tool changer ay maaaring magsagawa ng parehong mga pangunahing pagbawas, ngunit nangangailangan ito ng operator na baguhin ang mga tool nang manu-mano, na binabawasan ang throughput sa mga multi-operation na bahagi. Ang VMC ay nasa pagitan ng mga sukdulang ito: vertical spindle na pagiging simple na may automated na multi-tool na kakayahan.
Ang pagganap ng isang vertical machining center ay nakasalalay sa kalidad at koordinasyon ng ilang mga subsystem. Ang pag-unawa sa mga bahaging ito ay nagbibigay sa iyo ng praktikal na batayan para sa paghahambing ng isang makina laban sa isa pa.
Ang spindle ay ang umiikot na pagpupulong na humahawak sa tool sa paggupit. Ang oryentasyon nito, patayo, ang nagbibigay sa VMC ng pangalan nito, ngunit may higit pa sa kuwento sa ibaba ng ibabaw. Ang bilis ng spindle, torque, taper, at rigidity ay sama-samang nagpapasya kung aling mga materyales ang maaaring maputol nang produktibo ng makina.
Ang bilis ng spindle, na ipinahayag sa mga revolutions per minute (rpm), ay direktang nakakaapekto sa surface finish at cutting efficiency. Ang karaniwang VMC ay karaniwang nag-aalok ng mga bilis ng spindle sa pagitan ng 8,000 at 12,000 rpm. Ang mga high-speed na modelo ay gumagana sa 15,000 hanggang 20,000 rpm at angkop ito para sa mga materyales na aluminyo at hindi ferrous, kung saan ang mataas na bilis ng paggupit ay gumagawa ng mga pinong finish at binabawasan ang oras ng machining. Ang mas mababang bilis, mataas na torque spindle, sa pangkalahatan ay mas mababa sa 6,000 rpm, ay mas gusto para sa bakal, hindi kinakalawang na asero, at cast iron, kung saan ang priyoridad ay cutting force kaysa sa bilis.
Ang spindle taper, kadalasang CAT-40 o BT-40 sa mga mid-size na VMC, at CAT-50 o BT-50 sa mas malalaking makina, ay tumutukoy sa rigidity ng tool at ang maximum na rate ng pag-alis ng materyal na maaaring mapanatili ng makina. Ang isang #50 taper spindle ay higit na matibay kaysa sa isang #40 taper, ngunit nangangailangan ito ng mas malaki, mas mabibigat na tool at nagdadala ng mas mataas na gastos sa pagkuha.
Nire-rate ng mga tagagawa ang spindle power sa kilowatts o horsepower, ngunit ang mga halagang ito ay dapat tingnan sa tabi ng mga torque curve sa halip na bilang mga nakahiwalay na figure. Ang isang spindle na may mataas na rate ng kapangyarihan sa mababang rpm ay nagbibigay ng tunay na kakayahan sa pagputol sa matigas na mga metal, habang ang isang spindle na umaabot lamang sa peak power sa mataas na rpm ay maaaring tumigil sa isang mabigat na roughing pass. Kapag inihambing mo ang mga makina, suriin ang torque sa hanay ng rpm na aktwal na gagamitin ng iyong trabaho. Ito ay isang mas totoong tagapagpahiwatig kung hahawakan ng makina ang iyong mga materyales.
Ang base at column ng isang VMC ay cast iron o mabigat na ribed na bakal, na idinisenyo upang sumipsip ng mga puwersa ng pagputol at vibrations sa halip na ipadala ang mga ito sa workpiece. Bakit ito mahalaga? Ang kaugnayan sa pagitan ng katigasan at katumpakan ay direkta at hindi mapagpatawad. Ang isang makina na may hindi sapat na istraktura ay magbaluktot sa ilalim ng mga pag-load ng pagputol, na magbubunga ng dimensional drift, mga marka ng chatter, at hindi magandang pagtatapos sa ibabaw, gaano man katumpak ang mga ball screw.
Ang Z-axis, sa partikular, ay nakikinabang mula sa isang matibay na disenyo. Dahil ang spindle ay lumalapit sa workpiece patayo, ang haligi ay dapat na sumusuporta sa parehong spindle head weight at pababang cutting forces. Ang isang heavy-duty na boxway construction ay nagbibigay ng mahusay na damping at rigidity para sa steel at cast iron machining, habang ang mga linear guideway ay nag-aalok ng mas mabilis na acceleration at smoother motion para sa aluminum at non-ferrous na trabaho. Ang ilang mga manufacturer ay nag-aalok ng parehong frame na may parehong mga opsyon sa guideway, na nagbibigay-daan sa iyong bumili ng tamang istraktura para sa iyong karaniwang workload.
Ang awtomatikong tool changer (ATC) ay kung ano ang nagtataas ng isang machining center lampas sa isang manu-manong milling machine. Ang isang tipikal na 24-tool na magazine ay nagtataglay ng sapat na tooling para sa isang kumpletong pagkakasunud-sunod ng trabaho, ibig sabihin, ang operator ay maaaring mag-load ng isang hilaw na workpiece, simulan ang programa, at magpatakbo ng maraming mga operasyon sa isang tuluy-tuloy na cycle. Ang mga oras ng tool-to-tool ay karaniwang mula 1.5 hanggang 4 na segundo, depende sa disenyo ng changer at spindle na oryentasyon.
Ang praktikal na epekto ay throughput. Ang isang tindahan na nagpapatakbo ng maliliit na batch ng mga multi-operation na bahagi ay gugugol ng mas kaunting oras sa mga pagbabago ng tool. Ang trade-off ay paunang pamumuhunan. Ang isang VMC na nilagyan ng ATC ay nagkakahalaga ng higit sa isang manu-manong makina, at ang karagdagang mga proseso ng tooling at pag-setup ay kailangang bigyang-katwiran sa buong buhay ng makina.
Ang kontrol ng CNC ay ang window ng operator sa makina. Pinapabuti ng isang maaasahang control interface ang buong daloy ng trabaho, mula sa programming hanggang sa pag-setup hanggang sa pag-troubleshoot. Maghanap ng mga kontrol na sapat na intuitive para mabilis na matuto ang iyong mga umiiral nang operator. Ang pagiging tugma ng kontrol sa iyong kasalukuyang mga post-processor ng CAD/CAM ay mahalaga sa bawat bahagi ng mga detalye ng hardware, dahil ang isang hindi tugmang post ay natalo kahit na ang pinaka may kakayahang disenyo ng makina.
Ang isa pang kadahilanan ay ang memorya ng kontrol at bilis ng pagproseso. Ang mga kumplikadong 3D na programa na may magagandang tolerance ay maaaring makabuo ng malaking halaga ng code. Tiyaking nag-aalok ang kontrol ng sapat na memorya at isang sapat na mabilis na processor para patakbuhin ang iyong mga pinaka-hinihingi na programa nang walang lag o interpolation error.
Ang geometry ng bahagi at dami ng produksyon sa huli ay nagdidikta kung aling configuration ng VMC ang pipiliin. Narito ang mga pangunahing configuration ng axis at kung paano nakakaapekto ang bawat isa sa kung ano ang maaari mong gawin.
Ang karaniwang 3-axis vertical machining center ay nagsasagawa ng X at Y na paggalaw sa mesa at Z na paggalaw sa spindle. Pinangangasiwaan nito ang karamihan ng mga prismatic na bahagi: mga bloke, plato, flanges, housing, at simpleng bracket. Para sa mga workpiece na may mga feature sa maraming mukha, maaari kang magsagawa ng maraming setup o gumamit ng rotary table upang i-index ang bahagi. Habang ang isang 3-axis na makina ay hindi makakagawa ng mga kumplikadong angled na ibabaw sa isang solong setup, ang pagiging simple nito ng programming at pagpapatakbo ay ang dahilan kung bakit ito ay nananatiling default na pagpipilian para sa karamihan ng mga tindahan.
Ang 4-axis na VMC ay nagdaragdag ng rotary axis na nagpapaikot sa workpiece sa paligid ng X o Y axis. Pinapahintulutan nito ang pag-machining sa apat na gilid ng isang bahagi nang walang muling pagpoposisyon, binabawasan ang oras ng pag-setup at pinapabuti ang katumpakan. Kasama sa mga karaniwang application ang mga cylindrical na bahagi, valve body, at mga bahagi na nangangailangan ng mga tumpak na angular na feature.
Ang mga 5-axis na VMC ay nagdaragdag ng dalawang rotary axes, kadalasang nagbibigay-daan sa spindle o table na tumagilid at umikot. Nagbibigay-daan ito sa pagmachining ng mga kumplikadong free-form na ibabaw, mga undercut, at malalalim na cavity sa isang setup. Ang mga bentahe ay pare-pareho ang katumpakan sa lahat ng mga operasyon ng machining, mas maiikling oras ng pag-setup, at ang kakayahang gumamit ng mas maikli, mas mahigpit na mga tool sa pamamagitan ng pag-orient sa workpiece nang pabor sa ilalim ng spindle. Ang isang limang-axis na VMC ay humihingi ng isang premium na presyo at nangangailangan ng mas advanced na mga kasanayan sa programming, ngunit para sa aerospace, medikal, at amag, ito ay madalas na ang tanging praktikal na solusyon.
Tinutukoy ng mga sukat ng paglalakbay ng axis ang pinakamalaking workpiece na kayang tanggapin ng makina. Ang isang karaniwang mid-sized na VMC ay nag-aalok ng humigit-kumulang 800 mm ng X travel, 500 mm ng Y travel, at 500 mm ng Z travel. Palaging itugma ang work envelope sa iyong aktwal na hanay ng bahagi, hindi isang maximum na teoretikal na sukat. Ang isang makina na may mas malaking mesa kaysa sa kinakailangan ay nagkakahalaga ng higit pa sa espasyo sa sahig, paglalakbay sa slide, at pagputol ng hangin, nang hindi nagdaragdag ng anumang benepisyo sa produksyon.
Ang parehong kritikal ay ang maximum na pag-load ng talahanayan. Ang mga puwersa ng pagputol at ang bigat ng iyong pinakakaraniwang mga fixture ay parehong kumikilos sa mesa. Ang isang makina na na-rate para sa 500 kg ng table load ay hindi nangangahulugang gumaganap ng parehong cutting pass sa buong karga tulad ng ginagawa nito kapag walang laman. Ang mas mabibigat na load ay naglalagay ng karagdagang diin sa mga linear guide at ball screw, na nakakaapekto sa acceleration at precision. Kung ang iyong mga workpiece ay patuloy na lumalapit sa pinakamataas na na-rate ng makina, isaalang-alang ang isang modelong mas mabigat ang tungkulin.
Ang bawat sheet ng detalye ng VMC ay naglilista ng katumpakan ng pagpoposisyon at mga numero ng repeatability. Ang pagpapasya kung ano talaga ang sinasabi sa iyo ng mga numerong ito ay maiiwasan ang mga magastos na pagkakamali sa pagpili ng makina. Ang mga halaga ay karaniwang ipinahayag sa millimeters at sinusukat sa sukdulan ng makina.
Ang katumpakan ng pagpoposisyon ay ang pinakamataas na paglihis sa pagitan ng isang iniutos na posisyon at ang aktwal na posisyon na naabot ng makina. Inilalarawan ng repeatability ang kakayahan ng makina na bumalik sa parehong posisyon nang paulit-ulit. Ang mahusay na pag-uulit ay higit na mahalaga para sa pagkakapare-pareho ng produksyon.
| Pagtutukoy | Karaniwang VMC | High-precision na VMC |
|---|---|---|
| Katumpakan ng pagpoposisyon | ±0.008 mm | ±0.003 mm |
| Pag-uulit | ±0.005 mm | ±0.002 mm |
| Spindle runout | 0.005 mm | 0.002 mm |
Ang isang high-precision na makina sa tatlong beses ang presyo ay maaaring mahalaga para sa pagwawakas ng amag o napakahigpit na pinahihintulutan na mga bahagi ng sasakyan. Para sa pangkalahatang machining, ang isang karaniwang makina ay nakakatugon sa kinakailangan sa isang mas madaling mapupuntahan na gastos. Ang inirerekomendang diskarte ay tukuyin ang pinakamahigpit na pagpapaubaya sa iyong kasalukuyang portfolio ng bahagi, pagkatapos ay pumili ng makina na ang repeatability ay hindi bababa sa isang-katlo ng pagpapaubaya na iyon. Ang pagbili ng hindi kinakailangang katumpakan ay kasing-aksaya ng pagbili ng hindi sapat na katumpakan.
Ang versatility ng VMC ay ginawa itong backbone ng mga machine shop sa malawak na hanay ng mga industriya. Ang pinakalaganap na mga application ay naaayon sa likas na lakas ng makina: mga bahaging parang plato, kumplikadong mga amag, at maliit hanggang katamtamang batch na produksyon.
Ang mga materyales na ginagawang makina ay pantay na iba-iba. Ang mild steel, alloy steel, at stainless steel ay karaniwang pamasahe para sa mga pangkalahatang tindahan. Ang cast iron ay pinoproseso araw-araw sa hindi mabilang na foundry at machining plant. Ang aluminyo ay tumatakbo sa mataas na bilis ng spindle at mga rate ng feed, na gumagawa ng eksaktong uri ng mabilis na mga siklo na ginagawang pinagmumulan ng mataas na produktibidad ang mga VMC. Ang mga haluang metal na may mataas na temperatura sa aerospace at medikal na trabaho ay nangangailangan ng mga matibay na makina na may malalakas na spindle at konserbatibong diskarte sa pagputol.
Dahil sa lawak ng materyal at application na ito, ang VMC ay karaniwang ang unang makina na binibili ng lumalaking tindahan pagkatapos ng pangunahing milling machine, at nananatili itong workhorse sa sahig sa loob ng maraming taon.
Ang mga desisyon sa pagbili na ginawa mula sa isang catalog lamang ay bihirang makaligtas sa pakikipag-ugnayan sa sahig ng tindahan. Ang proseso ng pagpili sa halip ay dapat magsimula sa iyong mga bahagi, hindi sa mga materyales sa marketing ng makina. Ang tatlong-hakbang na diskarte na sumusunod ay isang praktikal na balangkas na nagtrabaho sa mga tunay na setting ng produksyon.
Higit pa sa mga hakbang na ito, mahalaga ang serbisyo at suporta kaysa sa anumang solong detalye. Suriin ang reputasyon ng tagagawa para sa availability ng mga piyesa, kalidad ng dokumentasyon ng makina, at pagsasanay pagkatapos ng pagbebenta. Ang isang makina na gumugugol ng isang linggo sa paghihintay para sa isang ekstrang bahagi ay nagkakahalaga ng higit sa paunang pagkakaiba sa presyo.
Para sa mga tindahang nagtatrabaho sa amag, automotive, o bagong sektor ng enerhiya, maaaring sulit din na tingnan ang isang machine builder na may pinagsamang manufacturing chain, ibig sabihin, kinokontrol ng kumpanya ang pag-cast, machining, at pag-assemble ng sarili nitong mga makina. Ang antas ng patayong pagsasama na ito ay madalas na isinasalin sa mas mahusay na kontrol sa kalidad at mas maiikling supply chain para sa mga piyesa.
Itinayo ng Jiangsu Chuangjia Machinery ang reputasyon nito sa eksaktong paraan na iyon. Itinatag noong 2000 bilang isang tagagawa ng surface grinder, ang kumpanya ay nag-aalok ngayon ng isang CNC vertical machining center series, kabilang ang ZN-V850 Vertical Machining Center para sa High-Speed Milling Itong VMC mula sa Chuangjia Machinery ay idinisenyo para sa precision milling, drilling, at tapping sa medium-batch production, na may matibay na column structure at cooling system upang mapanatili ang katumpakan. Tingnan ang Produkto → ,
 ZN-V855 Vertical Machining Center na may Pinahusay na Rigidity Isang high-speed machining center na angkop para sa kumplikadong surface at box-part processing, na nagtatampok ng stable na base at low-friction na mga linear na gabay upang suportahan ang pare-pareho, mahusay na operasyon. Tingnan ang Produkto → , at ZN-L1165 Vertical Machining Center para sa Mas Malaking Workpiece Nag-aalok ang modelong ito ng malaking sukat ng mesa para sa paghawak ng mas malalaking bahagi, pagsasama-sama ng fixed-column na disenyo at high-precision spindle performance para sa maaasahang multi-process na machining. Tingnan ang Produkto → , na sinusuportahan ng sarili nitong pandayan at panghuling pagpupulong na mga operasyon sa isang 100,000-square-meter production facility. Ang pagkakita sa buong chain ng produksyon ay nagbibigay sa iyo ng praktikal na kahulugan ng kapasidad ng isang tagagawa.
Ang VMC ay isang pangmatagalang asset, at tinutukoy ng mga gawi sa pagpapanatili kung ibabalik nito ang halaga sa loob ng sampung taon o magiging pananagutan pagkatapos ng apat. Kung bago ka sa pagpapatakbo ng VMC, itatakda ka ng mga sumusunod na punto sa tamang landas.
Suriin ang mga antas ng sistema ng pagpapadulas at i-verify ang paghahatid ng langis sa mga guideway. Linisin ang mga chips mula sa lugar ng trabaho at mga takip ng daan pagkatapos ng bawat shift. Ang pagsubaybay sa pinaghalong coolant ay bahagi din ng pang-araw-araw na pagsasanay. Ang lipas o kontaminadong cutting fluid ay humahantong sa hindi magandang ibabaw na finish at nagpapaikli sa buhay ng tool.
Linisin at bahagyang grasa ang spindle taper bago ang bawat pagbabago ng tool. Ang isang maruming taper seat ay nakompromiso ang concentricity ng tool at humahantong sa napaaga na pagkasira ng tool at vibration. Pana-panahong magpatakbo ng spindle warm-up cycle bago ang pinahabang pagputol upang dalhin ang mga temperatura ng tindig sa isang matatag na estado.
Sa paglipas ng panahon, ang mga ballscrew ay nagkakaroon ng masusukat na paglalaro. Maraming mga kontrol ang nag-aalok ng mga gawain sa kompensasyon ng backlash na nagsasaayos sa iniutos na posisyon upang isaalang-alang ang malubay. Ang tamang diskarte ay ang pagsukat ng backlash sa bawat axis sa tinukoy na mga pagitan at ayusin ang mga parameter ng kompensasyon nang naaayon. Ang maagang paghuli ng sobrang pagkasuot ay pumipigil sa mga scrap parts at mas mahal na pag-aayos.
Ang paraan ng paghawak ng makina ng mga chip ay may direktang epekto sa kalidad ng bahagi at oras ng pag-andar. Ang isang mahusay na disenyo ng coolant system ay nag-flush ng mga chips palabas ng cut zone, pinipigilan ang muling pagputol ng mga chips, at pinapanatili ang temperatura ng tool na stable. Ang mga VMC sa partikular ay may posibilidad na makaipon ng mga chips sa work zone. Pumili ng makina na may mabisang mga coolant nozzle at isang chip conveyor na tumutugma sa dami ng iyong chip.
Ang wastong diskarte sa pagpapatakbo ay hindi labis, ngunit ito ay pare-pareho. Ang mga operator na sumusubaybay sa buhay ng tool, nagtatala ng mga alarma sa makina, at sumusunod sa isang nakapirming iskedyul ng pagpapanatili ng pag-iwas ay nakakakuha ng mas maraming produksyon sa mas mababang halaga ng life-cycle. Ang makinang pagmamay-ari mo ay kasinghusay lamang ng mga taong nagpapatakbo nito.
Ang pag-unawa kung bakit ang isang VMC ay ang tamang pagpipilian sa pagitan ng mga teknolohiya ng machining ay nangangailangan ng isang matapat na pagtingin sa mga limitasyon nito. Ang isang pahalang na sentro ng machining, halimbawa, ay mahusay sa mabigat na pag-alis ng stock mula sa malalaking casting at prismatic na bahagi, dahil ang pahalang na spindle na oryentasyon ay nagbibigay-daan sa mga chips na mahulog mula sa lugar ng pagputol. Ngunit ang isang HMC ay nag-uutos ng isang makabuluhang mas mataas na presyo, nangangailangan ng mga espesyal na fixture, at kumonsumo ng mas maraming espasyo sa sahig. Ang isang CNC router ay nag-aalok ng isang malaking lugar ng trabaho sa mas mababang halaga, ngunit ang magaan na istraktura nito ay hindi makakagawa ng mga metal na may anumang bagay na malapit sa katumpakan ng isang VMC.
Ang isang magandang tuntunin ng hinlalaki ay kung ang bahagi ay halos kubiko, ang isang vertical spindle machine ay hahawakan ito nang maayos. Sa kabaligtaran, kung ang bahagi ay mas mahaba kaysa sa taas nito, o kung ang bahagi ay nangangailangan ng malalim na mga lukab kung saan ang paglisan ng chip ay isang problema, kung gayon ang isang pahalang na makina ay maaaring mas angkop. Ang pag-alam sa pagkakaiba ay maaaring maiwasan ang isang magastos na maling pagbili. Ang isang malalim na paghahambing ng dalawang diskarte ay makakatulong sa pagtatasa na iyon.
Para sa karamihan ng pangkalahatang gawaing machining, ang balanse ng kakayahan ng VMC, kadalian ng paggamit, at gastos sa pagkuha ay ginagawa itong reference point sa klase nito.
Kapag pinaliit mo ang iyong listahan ng kandidato, maglapat ng tatlong pagsusulit bago lagdaan ang order:
Ang mga kinakailangan sa platform na ipinakita dito ay nagbibigay sa iyo ng isang malinaw na checklist. Isaalang-alang ang machining center bilang bahagi ng isang sistema ng produksyon, hindi sa paghihiwalay. Ang tamang VMC ay isasama nang maayos sa iyong daloy ng trabaho, tatakbo nang libu-libong oras, at magdadala ng antas ng pagkakapare-pareho sa iyong output na hindi kayang ibigay ng manual na kasanayan lamang.

Ang ito ng machining center ay naayos sa A-shape single column, mobile na istruktura ng workbench, mataas na tigas ng mga pangunahing bahagi, magaa...
Tingnan ang Mga Detalye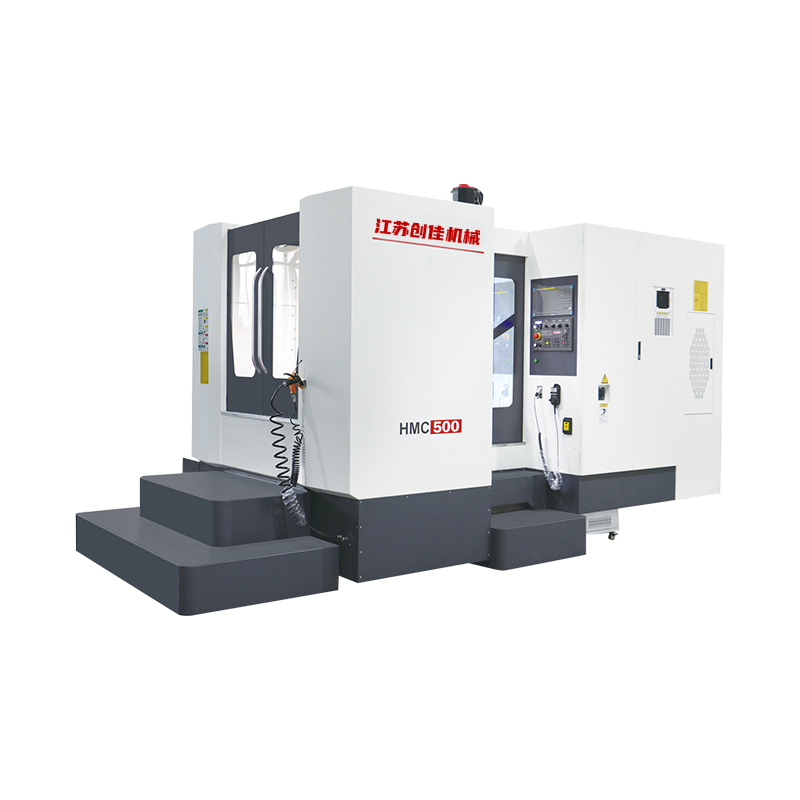
Ang kaya ay gumagamit ng inverted T structure layout, ang table ay gumagalaw sa paligid (X axis), ang headstock ay gumagalaw pataas at pababa (Y ax...
Tingnan ang Mga Detalye
Ang three-axis support surface ng seryeng ito ng gantry machining center ay gumagamit ng heavy-duty na roller linear guide, na madaling mapanatili,...
Tingnan ang Mga Detalye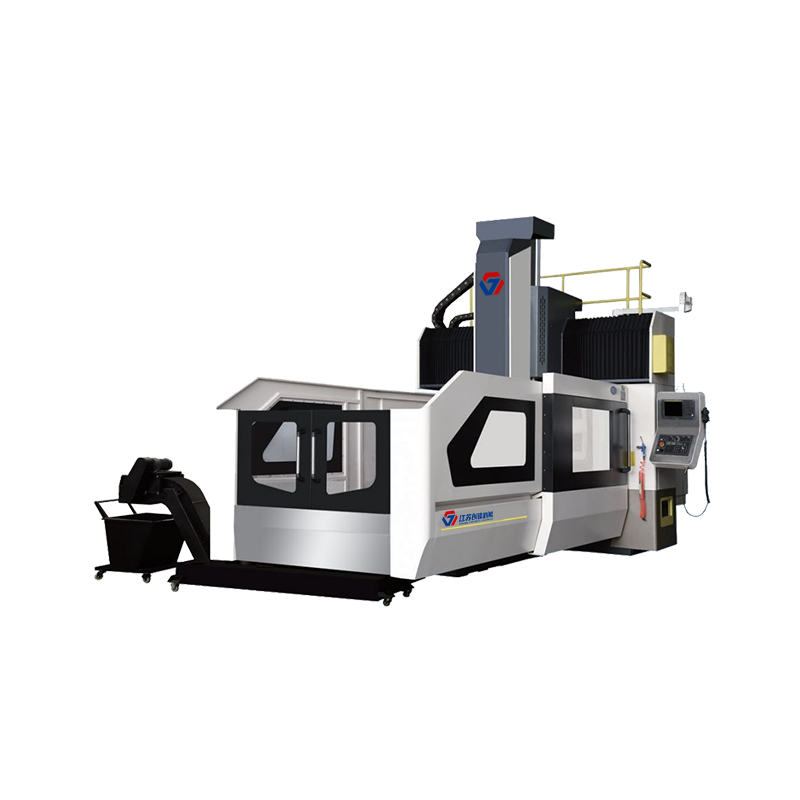
Ang makina ay gumagamit ng istraktura na kahit ano ng nakapirming gantri frame at gumagalaw na mesa sa kama. Beam column integrated design, ay may ...
Tingnan ang Mga Detalye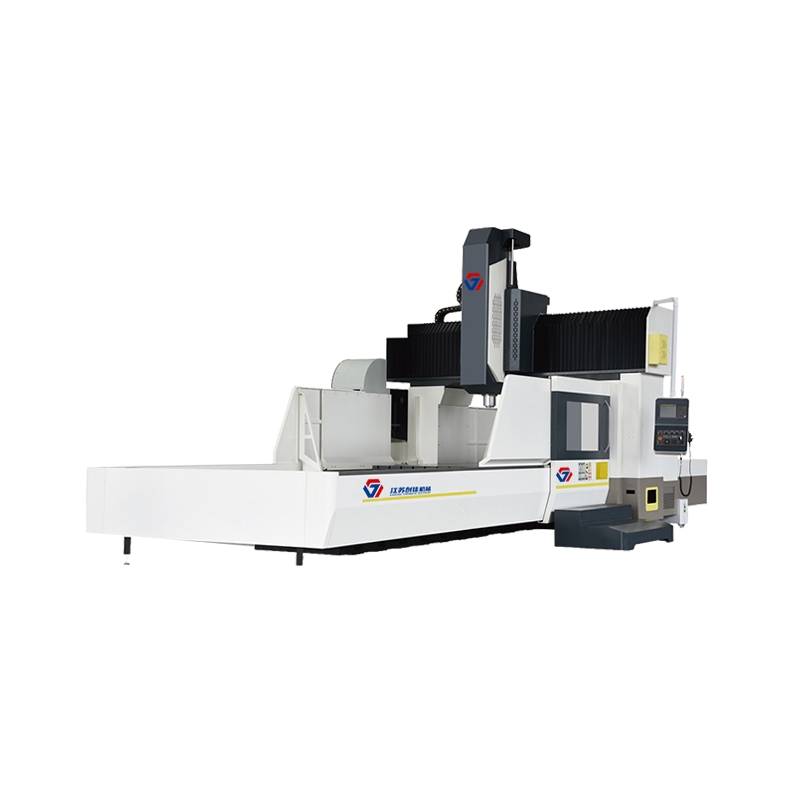
Ang makina ay gumagamit ng istraktura na kahit ano ng nakapirming gantri frame at gumagalaw na mesa sa kama. Beam column integrated design, ay may ...
Tingnan ang Mga Detalye
Ang makina ay gumagamit ng istraktura na kahit ano ng nakapirming gantri frame at gumagalaw na mesa sa kama. Beam column integrated design, ay may ...
Tingnan ang Mga Detalye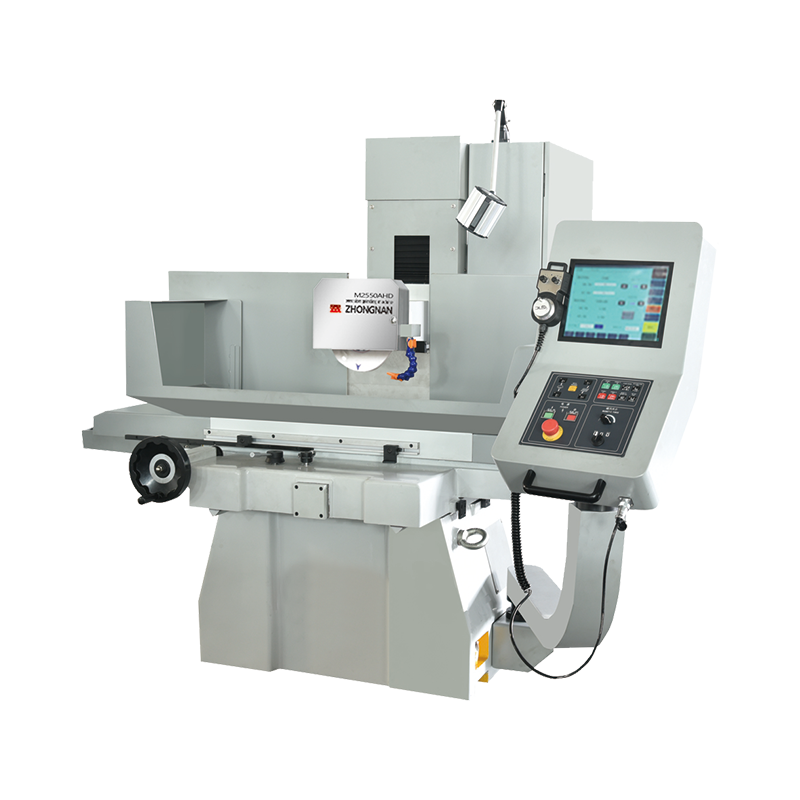
Mataas na katumpakan/Mataas na bilis/madaling patakbuhin ang CNC surface grinding machine X axis hydraulic /YZ axis servo/CNC system. Cross slide s...
Tingnan ang Mga Detalye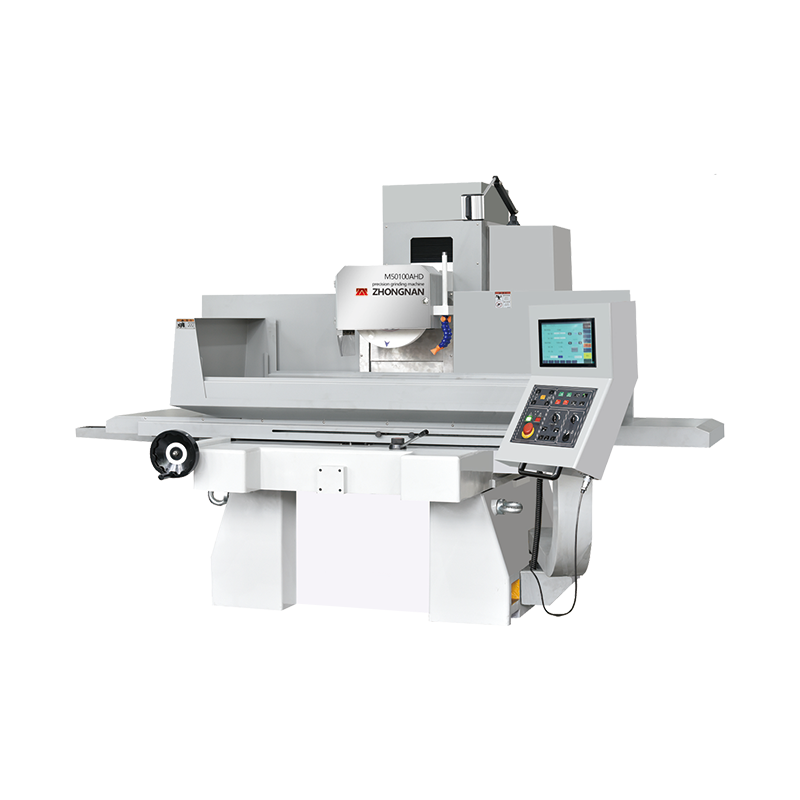
Mataas na katumpakan/Mataas na bilis/madaling patakbuhin ang CNC surface grinding machine X axis hydraulic /YZ axis servo/CNC system. Cross slide s...
Tingnan ang Mga Detalye
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
