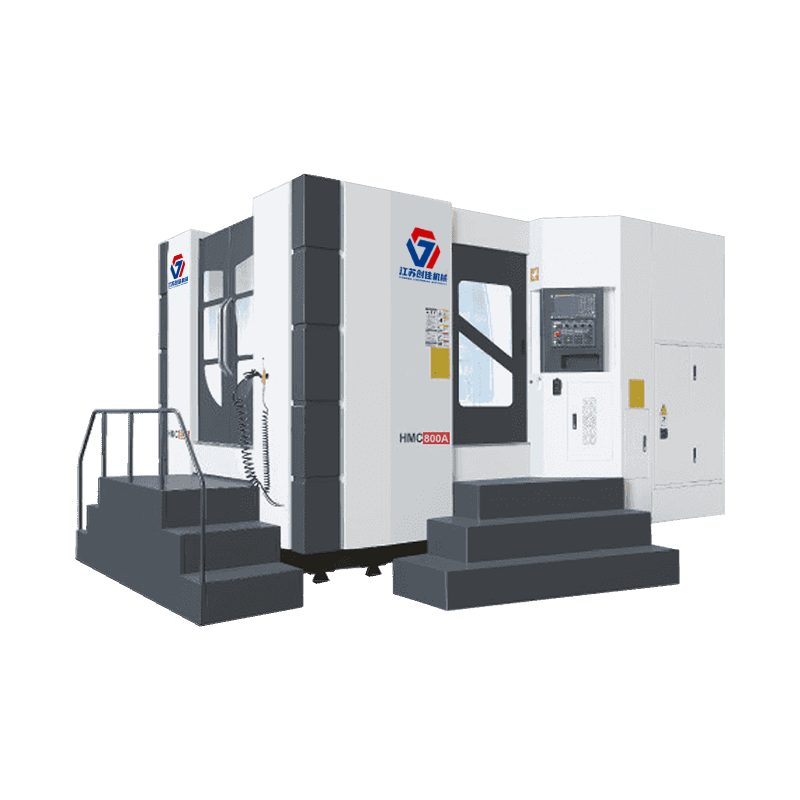
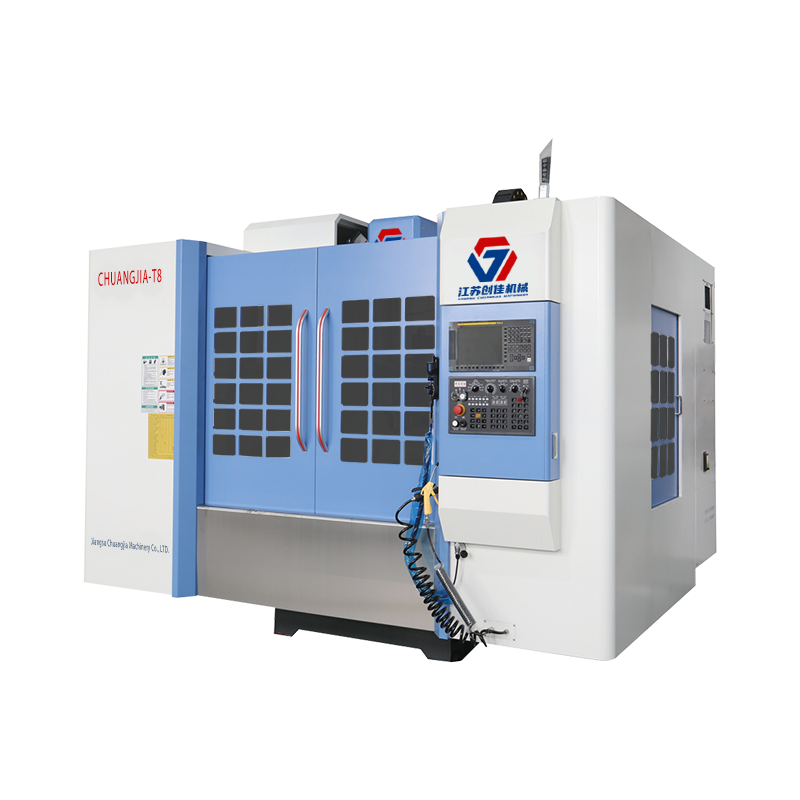
Precision Manufacturing — Mga Machine Tool
Ano ang Pag-tap sa Center?
At kung paano ito pangunahing naiiba sa isang karaniwang drilling machine, sa katumpakan, bilis, at kalidad ng thread.
Ang Direktang Sagot
Ang sentro ng pagtapik ay isang espesyal na tool sa makina ng CNC na pangunahing idinisenyo upang i-cut ang mga panloob na thread sa mga pre-drilled na butas , habang pinangangasiwaan din ang drilling, reaming, at light milling operation sa parehong platform. Hindi tulad ng isang karaniwang drilling machine, na nag-aalis lamang ng materyal upang lumikha ng isang butas, ang isang sentro ng pagtapik ay nagsi-synchronize ng spindle rotation na may axial feed rate upang maputol ang mga tumpak na thread sa mataas na bilis at may kaunting tap breakage.
Sa madaling salita, ang tapping center ay isang compact, high-speed CNC tapping center binuo sa paligid ng isang pangunahing gawain - threading - ngunit ininhinyero na may sapat na kakayahang umangkop upang magsagawa ng ilang pangalawang hakbang sa pag-machining nang hindi inililipat ang workpiece sa ibang istasyon.
sentro ng pagtapik
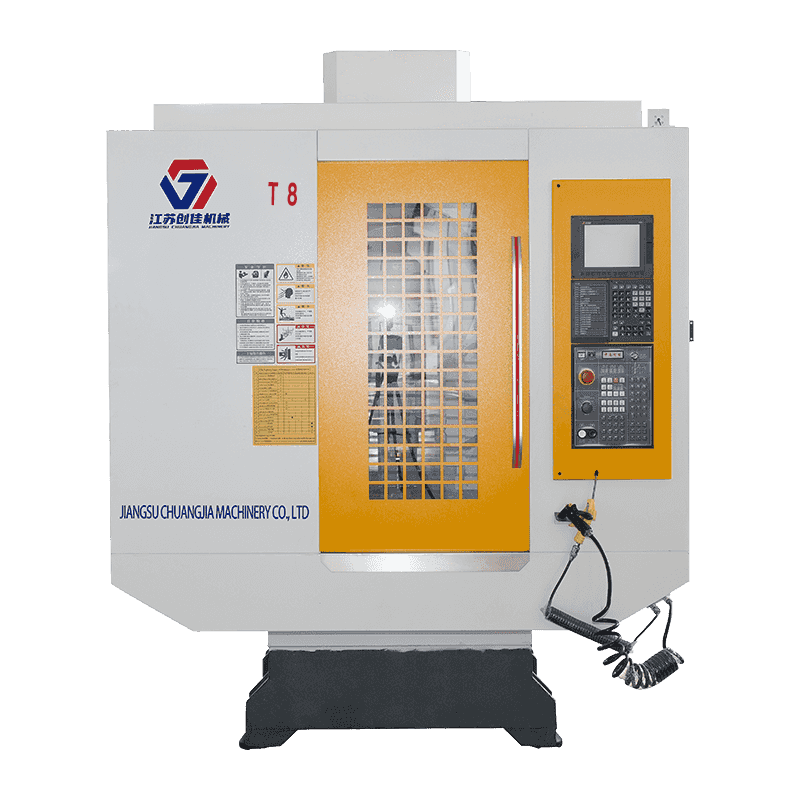
Paano Ito Naiiba sa Karaniwang Drilling Machine
Ang isang karaniwang drilling machine ay binuo sa paligid ng isang function: umiikot ng drill bit upang magbutas ng isang butas. Mayroon itong limitadong pag-synchronize ng spindle, walang awtomatikong tool changer, at lubos na nakadepende sa manual na input ng operator. Ang tapping center ay kontrolado ng CNC at nagkoordina ng bilis ng spindle na may sapat na sapat na feed upang maputol ang malinis na mga thread, isang bagay na hindi mapagkakatiwalaan na magagawa ng karaniwang drill press.
| Tampok | Tapping Center | Karaniwang Drilling Machine |
| Sistema ng kontrol | Kontrolado ng CNC, programmable | Manu-mano o semi-awtomatikong |
| Katumpakan ng pagputol ng thread | Mahigpit na pag-tap, naka-synchronize na feed | Depende sa kakayahan ng operator |
| Pagbabago ng tool | Awtomatiko (8–24 na istasyon) | Manu-manong pagpapalit ng tool |
| Saklaw ng bilis ng spindle | Hanggang 10,000–20,000 RPM | Karaniwang wala pang 3,000 RPM |
| Pag-uulit | Mataas, angkop sa mass production | Mas mababa, angkop sa one-off na trabaho |
Ang isang drilling machine ay kadalasang sapat para sa paminsan-minsang paggawa ng butas, habang ang isang tapping center ay nagiging malinaw na pagpipilian kapag ang dami ng threading, kalidad ng thread, o cycle time ay naging mga priyoridad.
Mga Pangunahing Bahagi ng CNC Tapping Center
Spindle at servo system. Ang spindle is driven by a servo motor that allows real-time synchronization between rotational speed and axial movement. This enables rigid tapping — cutting threads without a floating tap holder — and directly reduces tap breakage.
Awtomatikong tool changer. Karamihan sa mga tapping center ay nag-iimbak ng maraming tap, drill, at reamer, na kumukumpleto ng buong pagkakasunod-sunod ng hole-and-thread sa iisang cycle nang walang interbensyon ng operator.
CNC control unit. Ang controller stores programs for different workpieces and thread pitches, repeating the exact same motion sequence for every part — essential for consistent thread quality across large batches.
Ang Working Principle
Gumagana ang tapping center sa pamamagitan ng closed-loop na proseso na direktang nag-uugnay ng spindle rotation sa feed axis. Habang lumalabas ang gripo sa butas, kinakalkula ng controller ang eksaktong rate ng feed upang tumugma sa pitch ng thread, pagkatapos ay binabaligtad ang spindle upang bawiin ang gripo nang hindi nasisira ang thread.
- Ang workpiece is clamped and positioned per the programmed coordinates.
- Ang isang center drill ay lumilikha ng isang panimulang punto upang gabayan ang pangunahing drill bit.
- Ang drill bores the hole to the required diameter.
- Ang automatic tool changer swaps to the correct tap.
- Ang spindle synchronizes rotation and feed to cut the thread.
- Ang spindle reverses to retract the tap cleanly.
Impormasyon
Dahil ang bawat hakbang ay naka-program at paulit-ulit na magkapareho, ang isang CNC tapping center ay maaaring magpanatili ng mga thread tolerance sa loob ng ilang ikalibo ng isang pulgada sa libu-libong bahagi.
Mga Bentahe Kumpara sa Manu-manong Pag-tap o Pagbabarena
- Nabawasan ang pagkasira ng gripo — ang pag-synchronize ng mahigpit na pagtapik ay nakakabawas ng pagkasira nang malaki kumpara sa pagtapik ng kamay.
- Mas mabilis na cycle times — kumpleto ang pagbabarena at pagtapik sa isang tuluy-tuloy na cycle.
- Mas mababang labor dependency — Pangunahing naglo-load at naglalabas ng mga bahagi ang mga operator.
- Pare-parehong kalidad ng thread — ang mga naka-program na rate ng feed ay nag-aalis ng pagkakaiba-iba ng kamay-mata.
- Kakayahang multi-operasyon — light milling, chamfering, at counterboring sa isang platform.
Tagumpay
Ang tapping center ay kadalasang ang gustong pagpilian ng kagamitan para sa mga bahagi na nangangailangan ng maraming sinulid na butas, tulad ng mga housing, bracket, flanges, at manifold block.
Mga Karaniwang Aplikasyon
Mga bahagi ng sasakyan. Ang mga bracket ng engine, mga transmission housing, at mga bahagi ng suspensyon ay kadalasang nangangailangan ng maraming tiyak na inilagay na mga sinulid na butas, na nakumpleto sa isang solong awtomatikong ikot.
Electronics at appliance housing. Ang mga metal enclosure ay kadalasang nangangailangan ng maliliit, malapit na pagitan ng sinulid na mga butas — nababagay sa mataas na bilis ng spindle ng isang tapping center cnc system.
Pang-industriya na mga balbula at mga kabit. Ang mga flange, valve body, at pipe fitting ay nangangailangan ng mga sinulid na port na dapat matugunan ang mga mahigpit na tolerance sa sealing.
Pagpili ng Tamang Makina
Ang pagpili ng tamang tapping center ay depende sa laki ng bahagi, hanay ng thread, at inaasahang dami ng produksyon:
- Laki ng working table at hanay ng paglalakbay — dapat tumanggap ng pinakamalaking workpiece.
- Ang bilis ng spindle at metalikang kuwintas — ang bilis ay nakikinabang sa maliliit na thread, sinusuportahan ng torque ang mas malalaking gripo.
- Kapasidad ng magazine ng tool — mas maraming istasyon ang nagbabawas ng mga manu-manong pagbabago sa mga kumplikadong bahagi.
- Pagsasaayos ng axis — vertical suit flat parts, horizontal suits deeper hole.
- Kontrolin ang pagiging tugma ng software — dapat isama sa mga kasalukuyang workflow.
Pagpapanatili at Buhay ng Serbisyo
Dahil ang isang tapping center ay tumatakbo sa mataas na bilis ng spindle para sa pinalawig na mga panahon, ang regular na pagpapanatili ay direktang nakakaapekto sa kalidad ng thread at mahabang buhay ng makina.
- Siyasatin at palitan ang mga sira na gripo bago sila maging sanhi ng paglihis ng thread.
- Panatilihing nakataas ang spindle lubrication upang maiwasan ang maagang pagkasira ng tindig.
- Suriin ang daloy at konsentrasyon ng coolant upang mabawasan ang pag-ipon ng init ng gripo.
- Pana-panahong i-verify ang pagkakalibrate ng axis para sa katumpakan ng pagpoposisyon.
- Linisin ang mekanismo ng tool changer upang maiwasan ang mga maling feed.
Babala
Ang paglaktaw sa nakagawiang pag-inspeksyon sa pag-tap ay nagbibigay-daan sa hindi napapansing pagkasira na lumaganap sa paglihis ng thread sa buong production run bago ito mahuli.
Panganib
Ang pagpapatakbo ng tapping center na may degraded spindle lubrication ay nanganganib sa biglaang pagkabigo ng bearing, na maaaring makapagpahinto sa produksyon at nangangailangan ng magastos na pagkukumpuni sa emergency.
Sa Buod
Nakukuha ng tapping center ang lugar nito sa palapag ng tindahan sa pamamagitan ng paggawa ng threading — mabagal sa kasaysayan at madaling magkaroon ng error — sa isang mabilis, nauulit, at programmable na proseso. Gamit ang isang well-maintained tapping center, ang mga manufacturer ay nakakakuha ng pare-parehong kalidad ng thread, nabawasan ang tap breakage, at mas maikling cycle times, na ginagawang ang paunang investment ay cost-effective sa mga taon ng tuluy-tuloy na produksyon.

 Maghanap ng mga produkto
 tl
 简体中文