 Maghanap ng mga produkto
 tl
 简体中文
ZN-V850 Vertical Machining Center
Cat:Vertical Machining Center
Ang ito ng machining center ay naayos sa A-shape single column, mobile na istruktura ng workbench, mataas na tigas ng mga pangunahing bahagi, magaa...
Tingnan ang Mga Detalye
Kapag ikaw ay nagmi-machining ng mga aluminum housing, nag-drill at nag-tap ng libu-libong butas sa bawat shift, o may hawak na masikip na surface finish, isang 3 axis CNC line rail vertical machining center madalas matalo ang isang box-way machine. Ang konklusyon ay diretso: ang mga linear na gabay ay naghahatid ng mas mabilis na mabilis na paggalaw, mas mahusay na katumpakan sa pagpoposisyon, at mas pare-parehong pangmatagalang pagganap. Ngunit ang kanilang rigidity ceiling ay nangangahulugan na hindi sila ang tamang pagpipilian para sa mabigat na pag-roughing ng bakal o cast iron billet. Pinaghiwa-hiwalay ng gabay na ito ang istruktura, mga detalye, pamantayan sa pagpili, at mga trade-off sa totoong mundo.
Gumagamit ang 3 axis CNC line rail vertical machining center ng tatlong linear axes—X, Y, at Z—na may mga linear guide rails sa halip na mga hardened box ways. Ang spindle ay patayo, ibig sabihin ang tool ay tumuturo pababa patungo sa worktable. Ang bahaging "line rail" ay tumutukoy sa mga recirculating linear guide, karaniwang roller o ball type, na nagdadala ng column, table, at spindle head.
Ang pagkakaiba ay mahalaga dahil ang mga linear na gabay ay may mas mababang friction kaysa sa mga paraan ng kahon. Ang mas mababang friction na iyon ay nagbibigay-daan sa mas mabilis na acceleration, mas mataas na mabilis na traverse rate, at mas pinong interpolation. Ang isang tipikal na 3 axis line rail na VMC ay maaaring mabilis sa 36 hanggang 48 m/min at hawakan ang katumpakan ng pagpoposisyon sa loob ng 0.005 mm sa isang 300 mm na paglalakbay. Ang mga box-way na makina ay karaniwang mabilis sa 15 hanggang 24 m/min at umaasa sa stick-slip friction para sa pamamasa.
Para sa high-speed drilling, tapping, at light milling ng mga non-ferrous na materyales, ang line rail na disenyo ay ang default na pagpipilian. Halimbawa, ang ZNV850 ay binuo sa paligid ng prinsipyong ito, na nagta-target ng 3-axis high-speed machining na may compact footprint.
Ang pagpili sa pagitan ng mga linear na gabay at mga paraan ng kahon ay hindi tungkol sa pagiging mas mahusay sa pangkalahatan. Ito ay tungkol sa pagtutugma ng uri ng gabay sa workload. Ang talahanayan sa ibaba ay nagbubuod ng mga praktikal na pagkakaiba.
| Katangian | Linear Guide (Line Rail) | Box Way (Hard Rail) |
|---|---|---|
| Koepisyent ng friction | 0.002–0.005 | 0.05–0.15 |
| Mabilis na pagtawid | 36–60 m/min | 15–30 m/min |
| Pamamasa ng vibration | Ibaba; umaasa sa preload | Mas mataas; natural na pamamasa |
| Malakas na roughing capacity | Limitado ng rating ng pagkarga ng tren | Mahusay para sa malalim na hiwa |
| Katumpakan sa paglipas ng panahon | Napaka-stable na may tamang pagpapadulas | Nangangailangan ng madalas na pagsasaayos |
| Pinakamahusay para sa | Aluminum, pagbabarena, pag-tap, mataas na bilis ng paggiling | Bakal, cast iron, heavy cavity roughing |
Kung ang iyong mga bahagi ay halos aluminyo o manipis na pader na bakal, at ang iyong mga tagal ng pag-ikot ay nakasalalay sa mabilis na pagbabago ng tool at mabilis na paggalaw sa pagitan ng mga butas, ang linya ng tren ay ang tamang tawag. Kung nag-aalis ka ng 5 mm ng stock mula sa isang 4140 steel block na may 100 mm na face mill, ang mga box way ay mas matitiis at mas magtatagal.
"Ang mga line rail machine ay hindi mas mahina—iba ang lakas ng mga ito. Ang pagkakamali ay humihiling sa kanila na gawin ang isang trabahong hindi nila idinisenyo."
Ang isang 3-axis na VMC ay gumagalaw sa tool sa X, Y, at Z lamang. Nangangahulugan iyon na maaari itong gumawa ng mga patag na mukha, bulsa, puwang, at hakbang; mga pattern ng drill at tap hole; at may mga tumpak na diameter. Hindi nito maaaring sabay na ikiling ang tool o paikutin ang workpiece, kaya hindi ito makagawa ng mga kumplikadong contoured surface o undercut sa isang solong setup.
Para sa mga prismatic na bahagi na may mga feature sa maraming mukha, kailangan mo ng alinman sa maraming setup o isang 4th axis rotary table. Kung ang iyong drawing ay may kasamang mga impeller blade, turbine vane, o malalim na 3D cavity, isang 5-axis na makina ang tamang tool. Para sa lahat ng iba pa—mga bracket, plate, housing, manifold, at mold base—isang 3-axis line rail na VMC ang pinaka-epektibong solusyon.
Upang maunawaan kung paano aktwal na nagsasagawa ang makina ng isang cycle, kabilang ang mga pagbabago sa tool at daloy ng coolant, tingnan ang proseso ng pagtatrabaho ng isang vertical machining center . Ipinapaliwanag ng artikulong iyon ang pagkakasunud-sunod mula sa simula ng spindle hanggang sa part unload.
Kapag ikinukumpara ang 3 axis line rail VMC, limang mga detalye ang nagtutulak sa karamihan ng pagkakaiba sa pagganap: laki ng paglalakbay, bilis ng spindle, mabilis na pagtawid, oras ng pagbabago ng tool, at gabay sa preload na klase. Inililista ng talahanayan sa ibaba ang mga tipikal na hanay para sa isang mid-size na makina.
| Pagtutukoy | Entry Level | Antas ng Produksyon |
|---|---|---|
| X/Y/Z paglalakbay | 600 × 400 × 500 mm | 1,100 × 600 × 600 mm |
| Bilis ng spindle | 8,000 rpm | 12,000–15,000 rpm |
| Mabilis na pagtawid | 30 m/min | 48 m/min |
| Oras ng pagbabago ng tool | 3–5 s | 1.5–2.5 s |
| Katumpakan ng pagpoposisyon | ±0.008 mm | ±0.005 mm |
| Pag-uulit | ±0.005 mm | ±0.003 mm |
Para sa gawaing produksyon, mahalaga ang tool changer gaya ng spindle. Ang isang makina tulad ng ZNL1270 na may awtomatikong tool changer ay nagpapababa ng hindi pinutol na oras at pinananatiling mahigpit ang repeatability sa mahabang pagtakbo. Suriin kung gumagamit ang ATC ng mechanical arm o cam drive, at kumpirmahin ang tool-to-tool time gamit ang isang stopwatch habang may demo.
Ang mga line rail na 3-axis na VMC ay malawakang ginagamit sa mga bahagi ng sasakyan, mga bagong bahagi ng enerhiya, paggawa ng amag, at pagpoproseso ng sapphire. Ang bawat application ay naglalagay ng iba't ibang mga pangangailangan sa makina.
Kung ang iyong mga bahagi ay pangunahing aluminyo o tanso, ang line rail ay halos palaging tamang pagpipilian. Para sa matigas na bakal na higit sa 45 HRC, isaalang-alang ang isang box-way na makina o isang hybrid na disenyo.
Ang mga mamimili ay madalas na tumutuon sa bilis ng spindle at binabalewala ang sistema ng gabay, ang masa ng paghahagis, at ang diskarte sa thermal compensation. Narito ang mga pinakakaraniwang pagkakamali at kung paano maiiwasan ang mga ito.
Babala: Huwag bumili ng line rail machine para sa mabigat na roughing ng bakal o cast iron. Ang mga riles ay mapupunta nang maaga at ang katumpakan ay bababa sa loob ng 12 hanggang 18 buwan.
impormasyon: Suriin ang linear guide preload class. Para sa high-precision na trabaho, gumamit ng preload na 0.02C hanggang 0.05C. Para sa pangkalahatang paggiling, 0.05C hanggang 0.1C ay katanggap-tanggap.
Tagumpay: Humingi ng isang test cut sa iyong aktwal na materyal. Sukatin ang surface finish at diameter ng butas sa simula at pagtatapos ng 4 na oras na pagtakbo. Iyan ay nagsasabi sa iyo ng higit pa sa isang spec sheet.
Para sa high-precision na trabaho, ang isang makina tulad ng ZNL1160 ay nagpapares ng isang matibay na base na may mga precision linear na gabay at isang thermal-compensated spindle. Ito ay dinisenyo para sa mga application kung saan ang 0.005 mm na repeatability ay hindi opsyonal.
Ang isang 3 axis CNC line rail vertical machining center ay ang tamang tool kapag ang bilis, katumpakan, at surface finish ay mas mahalaga kaysa sa brute cutting force. Mahusay ito sa aluminyo, pagbabarena, pagtapik, at paggiling ng magaan. Nakikipagpunyagi ito sa mabigat na bakal na magaspang. Bago ka bumili, kumpirmahin ang preload ng gabay, mabilis na pagtawid, oras ng pagbabago ng tool, at masa ng paghahagis. Subukan ang makina sa iyong sariling materyal. Kung mananatili ang mga resulta sa dulo ng mahabang panahon, nakahanap ka ng makina na magbabayad para sa sarili nito.

Ang ito ng machining center ay naayos sa A-shape single column, mobile na istruktura ng workbench, mataas na tigas ng mga pangunahing bahagi, magaa...
Tingnan ang Mga Detalye
Ang ito ng machining center ay naayos sa A-shape single column, mobile na istruktura ng workbench, mataas na tigas ng mga pangunahing bahagi, magaa...
Tingnan ang Mga Detalye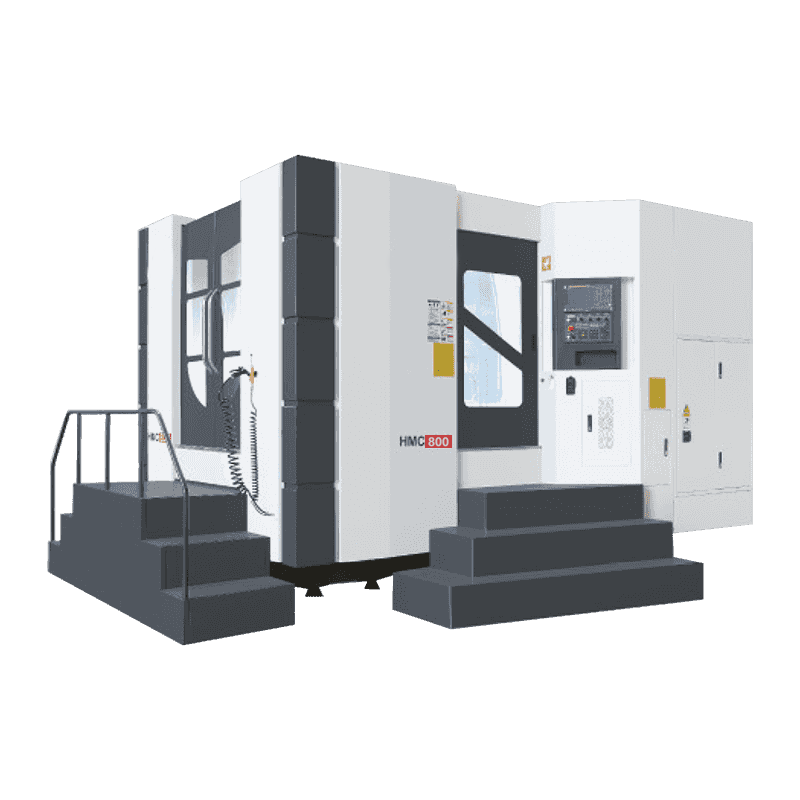
Ang kaya ay gumagamit ng inverted T structure layout, ang table ay gumagalaw sa paligid (X axis), ang headstock ay gumagalaw pataas at pababa (Y ax...
Tingnan ang Mga Detalye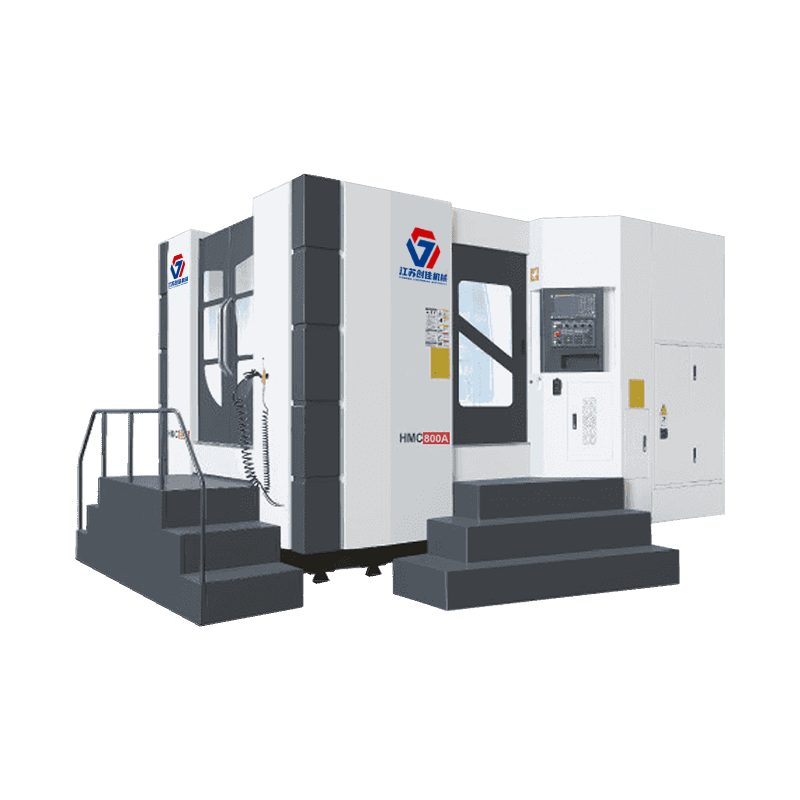
Gumagamit ang mga ito ng positibong layout ng T structure, ang pagsisimula ay gumagalaw pabalik-balik (Z axis), ang headstock ay gumagalaw pataas a...
Tingnan ang Mga Detalye
Drilling at tapping center ZN-T6 ay may madaling operability, mataas na pagiging maaasahan, napakataas na pagganap ng gastos, pangunahing ginagamit...
Tingnan ang Mga Detalye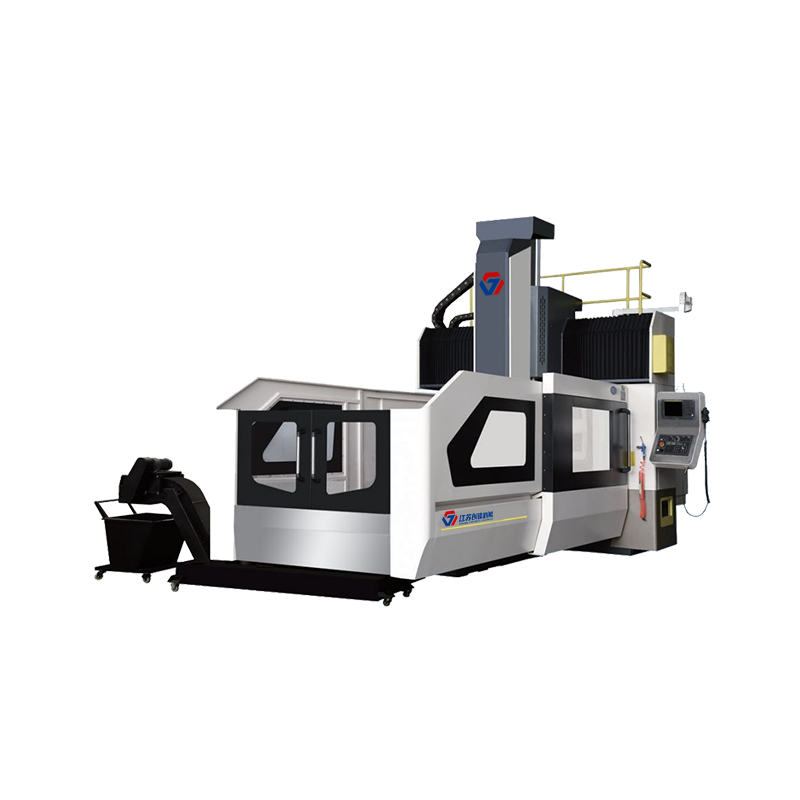
Ang three-axis support surface ng seryeng ito ng gantry machining center ay gumagamit ng heavy-duty na roller linear guide, na madaling mapanatili,...
Tingnan ang Mga Detalye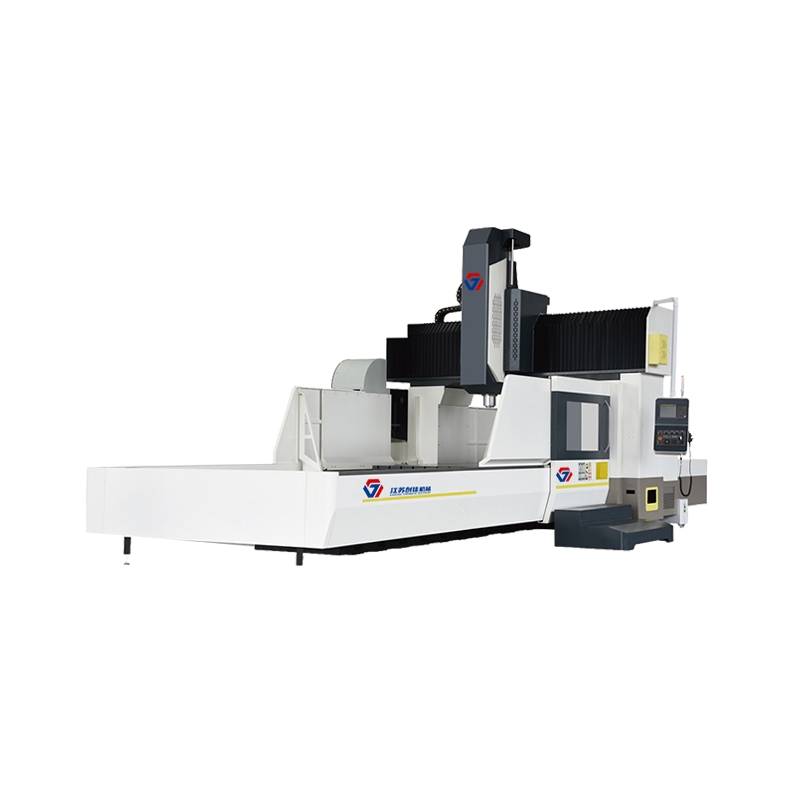
Ang makina ay gumagamit ng istraktura na kahit ano ng nakapirming gantri frame at gumagalaw na mesa sa kama. Beam column integrated design, ay may ...
Tingnan ang Mga Detalye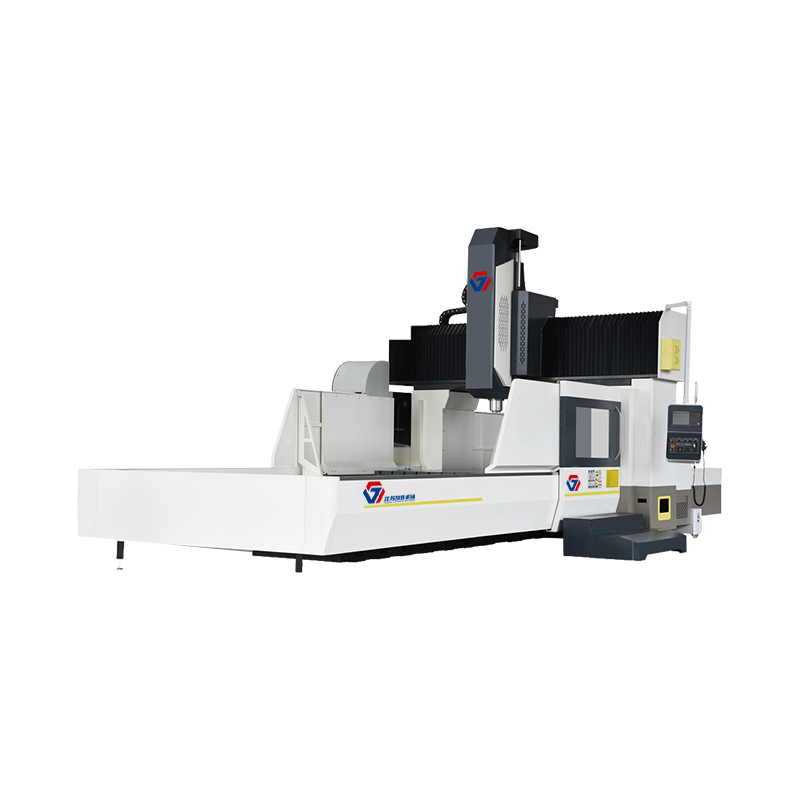
Ang makina ay gumagamit ng istraktura na kahit ano ng nakapirming gantri frame at gumagalaw na mesa sa kama. Beam column integrated design, ay may ...
Tingnan ang Mga Detalye
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
