 Maghanap ng mga produkto
 tl
 简体中文
ZN-L1580 Vertical Machining Center
Cat:Vertical Machining Center
Ang ito ng machining center ay naayos sa A-shape single column, mobile na istruktura ng workbench, mataas na tigas ng mga pangunahing bahagi, magaa...
Tingnan ang Mga Detalye
Ang ikaapat na axis ay bihirang nagpapabilis ng makina. Inaalis nito ang setup kung saan nawala ang iyong pagpapaubaya, at iyon lang ang tamang dahilan para bayaran ito.
Ang katawan ng balbula ay umaabot sa mesa na may mga butas sa tatlong mukha at isang 0.02 mm na positional na callout sa pagitan ng dalawa sa kanila. Sa isang three-axis vertical machining center na tatlong setup at tatlong datum reset. Sa isang 4 axis CNC vertical machining center ito ay isang setup at isang datum. Ang pagkakaibang iyon, hindi ang bilis ng spindle sa polyeto, ang binibili ng ikaapat na axis.
Kaya ang konklusyon muna: ang ikaapat na axis ay nagbabayad para sa sarili nito kapag ang isang bahagi ng pamilya ay may machined features sa higit sa dalawang mukha, ang workpiece ay maaaring mahigpit na hawakan sa paligid ng isang rotary axis, at ang batch ay umuulit nang madalas upang masipsip ang rotary unit, ang tailstock, ang CAM post-processor at ang pagsasanay ng operator. Kung ang alinman sa tatlong kundisyong iyon ay nabigo, ang isang three-axis na makina na may mas mahusay na workholding ay karaniwang gagawa ng parehong bahagi para sa mas kaunting pera.
Rule of thumb: kung ang muling pagpoposisyon ng bahagi sa pagitan ng mga setup ay nagkakahalaga ng higit sa 10 porsiyento ng cycle time, at maaaring hawakan ito ng isang chuck o center, patakbuhin ang mga numerong may apat na axis bago mag-order ng isa pang three-axis na makina.
Sa isang vertical machining center ang ikaapat na axis ay halos palaging isang rotary table na naka-mount sa karaniwang table, na pinaikot ang workpiece sa paligid ng X axis, na siyang A axis. Ang spindle ay naglalakbay pa rin sa X, Y at Z. Ano ang mga pagbabago ay na ang bahagi ay maaaring iharap sa tool sa isang anggulo sa halip na maging unclamp at iikot sa pamamagitan ng kamay.
Sa indexed mode, ipinoposisyon ng rotary table ang bahagi sa isang nakapirming anggulo, mga clamp, at cutting resume; tinatrato ito ng kontrol bilang isang dagdag na axis sa pagpoposisyon. Karaniwang sinasaklaw ito ng karaniwang output ng CAM, at ang rotary unit ay nangangailangan lamang ng solid positioning accuracy.
Sa sabay-sabay na mode ang A axis ay gumagalaw habang ang tool ay nasa cut, na kung paano nabuo ang mga nakabalot na profile, spiral port at cam form sa isang tuluy-tuloy na pass. Nangangailangan iyon ng isang post-processor na nauunawaan ang rotary kinematics, isang kontrol na may pinagsamang rotary drive sa halip na idagdag sa ibang pagkakataon, at isang programmer na nagpatakbo ng four-axis work dati.
Ang pang-apat na axis sa isang vertical machine ay humahawak sa bahagi sa isang pahalang na rotary axis sa ilalim ng vertical spindle: ang fixturing ay nananatiling nakikita, ang mga chips ay nahuhulog, at ang tooling ay karaniwan. Ang isang pahalang na makina na may rotary pallet ay umaabot sa mas maraming mukha sa bawat pass at mas mahusay na nililinis ang mga chips mula sa mga malalim na butas, ngunit mas mahal ito at karaniwang nangangailangan ng lapida. Sa ibaba ng humigit-kumulang 500 mm cube, vertical ay karaniwang ang mas murang lugar upang magsimula.
| Configuration | galaw | Mga setup para sa isang multi-face na bahagi | Karaniwang angkop | Pangunahing trade-off |
|---|---|---|---|---|
| Tatlong-axis na VMC | X, Y, Z | Dalawa hanggang apat | Mga plato, single-face work, mababang volume | Nagre-reset ang Datum sa pagitan ng mga setup |
| Na-index 3 1 | X, Y, Z plus A positioning | Isa hanggang dalawa | Mga tampok sa mga nakapirming anggulo sa paligid ng bahagi | Walang tuloy-tuloy na rotary interpolation |
| Sabay-sabay na apat na axis | X, Y, Z plus interpolated A | Isa | Mga nakabalot na profile, cam, spiral port | Mga pagsusuri sa post at clearance ng CAM |
| Limang-axis | Tatlong linear plus dalawang rotary | Isa | Mga kumplikadong contour at undercut | Mas mataas na gastos sa makina, programming at banggaan |
Ang gawaing nagbibigay-katwiran sa ikaapat na aksis ay bihirang kakaiba. Ito ay paulit-ulit, at ang anggular na relasyon sa pagitan ng mga mukha ay kailangang humawak mula sa isang bahagi patungo sa susunod. Apat na pamilya ang umuulit:
Ang ikaapat na axis ay bihirang paikliin ang hiwa. Tinatanggal nito ang setup, at ang setup ay kung saan nawawala ang karamihan sa pagpapaubaya.
Ang sasakyan, bagong enerhiya, paggawa ng amag at pagpoproseso ng sapphire ang mga sektor kung saan madalas na nagpapakita ang pattern na ito. Ang lakas ng tunog ay kung ano ang nagbabago sa aritmetika: sa ilang daang bahagi sa isang buwan, ang oras na na-save sa bawat piraso ay higit sa flexibility ng hand fixturing.
Ang pinakakaraniwang error sa pagtutukoy ay ang pag-size ng makina para sa haba ng bahagi at pagkalimot sa indayog nito. Ang isang workpiece na 300 mm ang haba at 220 mm ang kabuuan ay nangangailangan ng rotary unit na makakapit dito, isang swing envelope na kumukuha ng column, at sapat na Z travel na natitira upang maabot ang tuktok na mukha. Ang isang 250 mm rotary unit ay maaaring kumonsumo ng 200 hanggang 250 mm ng Z travel bago pa man ma-load ang isang bahagi.
Ang isang 1270 mm class machine na may awtomatikong tool changer ay isang karaniwang gitnang lupa: sapat na X na paglalakbay para sa isang rotary table at tailstock na magkatabi, sapat na Z upang i-clear ang rotary body, at isang magazine na may sapat na lalim upang tapusin ang isang pinaghalong programa ng pagbabarena at paggiling nang walang tigil.
Suriin ang interference drawing, hindi ang catalog photograph. Sa maraming vertical machining center, ang tool changer at isang malaking rotary table ay nagbabahagi ng espasyo, at ang maximum swing na may buong magazine ay mas maliit kaysa sa swing na may mga tool na iyong pinapatakbo ngayon.
Ang rotary axis ay kasing-tumpak lamang ng paraan ng paghawak sa bahagi. Sa pagitan ng mga sentro ay nababagay sa mga baras; ang isang three-jaw chuck o isang self-centering vise ay nababagay sa mga maikling cylinder; isang faceplate na may custom na mga pugad ay nababagay sa mga awkward casting. Binabago ng bawat pagpipilian kung gaano karami sa bahagi ang nakabitin na hindi sinusuportahan, at ang hindi sinusuportahang haba ay lumalabas bilang chatter.
Ang rotary accuracy ay sinipi sa arc-segundo, at ang conversion na iyon ay sulit na gawin sa pamamagitan ng kamay. Ang isang rotary axis na tumpak sa 15 arc-segundo, na sinusukat sa 300 mm radius, ay nag-aambag ng humigit-kumulang 0.02 mm ng tangential error bago ang spindle error, thermal growth o tool wear ay idinagdag. Sa 0.05 mm true position callout, malaking bahagi na iyon ng badyet.
Ang patuloy na pag-ikot ay nagpapainit din sa rotary unit. Ang isang talahanayan na nag-i-index ng ilang beses sa bawat cycle ay nananatiling malapit sa ambient; isa na interpolate para sa dalawampung minuto drifts, at ang drift lupain sa angular na relasyon sa pagitan ng mga tampok. Ang mga makina na ginawa para sa gawaing iyon ay nagdadala ng mas maraming masa sa base at column, at ang kuwento ng katumpakan ay magsisimula sa ibaba ng talahanayan, gaya ng saklaw sa matibay na mga istruktura ng base at katumpakan ng machining .
Huwag magplanong i-bolting ang isang rotary table sa isang three-axis machine sa ibang pagkakataon. Ang kontrol ay nangangailangan ng pang-apat na axis na drive at mga kable, ang geometry ay kailangang muling i-verify, at ang mga aftermarket na rotary unit ay maaaring makapagpalubha ng warranty at serbisyo. Kung ang bahagi ng pamilya ay totoo, i-order ang axis gamit ang makina.
Dahil ang four-axis vertical machining center ay isang configuration sa halip na isang catalog item, ang lalim ng engineering ay mahalaga gaya ng specification sheet.
Ang Jiangsu Chuangjia Machinery ay isang tagabuo na may ganoong uri ng patayong pagsasama. Itinatag noong 2000 bilang surface grinder manufacturer at bahagi na ngayon ng Nantong Zhongnan Intelligent Technology group, nagpapatakbo ito ng production park na humigit-kumulang 100,000 square meters na may higit sa 380 empleyado, kabilang ang 30 senior engineer at 20 R&D engineer, at nagpapatakbo ito ng sarili nitong foundry, sheet metal shop at paint shop kasama ng machining at assembly.
Nito hanay ng vertical machining center sumasaklaw sa ZNL1160, ZNL1270, ZNL1580 at ZNL1890 na mga modelo kasama ang ZNV1160, ZNV850 at ZNV855, na may mga awtomatikong tool changer na tinukoy sa ZNL1270 at ZNV855. Ang parehong grupo ay nagtatayo rin ng gantri at pahalang na mga sentro ng machining, mga sentro ng pagtapik at mga precision surface grinder.
Isang kapaki-pakinabang na pagsubok sa isang pagbisita sa pabrika: maglakad mula sa pandayan hanggang sa mga machining bay patungo sa mga alignment na bangko nang hindi umaalis sa site. Ang mga in-house na casting at in-house na alignment ang nagbibigay-daan sa isang four-axis configuration na magkaroon ng parehong geometry standard gaya ng three-axis na bersyon ng parehong makina.
Bilhin ang ikaapat na axis kapag ang bahagi ng pamilya ay totoo, ang mga batch ay umuulit, at ang workpiece ay maaaring hawakan sa paligid ng isang rotary axis. Tukuyin ito sa yugto ng pagkakasunud-sunod kasama ang rotary unit, ang tailstock at ang mga opsyon sa kontrol, sa halip na ituring ito bilang isang accessory na idaragdag sa ibang pagkakataon.
Pagkatapos ay gugulin ang pagsusumikap sa pagtutukoy kung saan ito makikita sa bahagi: swing diameter, natitirang Z travel, tool clearance at ang tigas ng lahat sa ilalim ng talahanayan. Kunin ang mga iyon nang tama at ginagawa ng pang-apat na axis ang dapat gawin, na isang setup, isang datum, at isang pagpaparaya na nananatili hanggang sa pangalawang mukha.

Ang ito ng machining center ay naayos sa A-shape single column, mobile na istruktura ng workbench, mataas na tigas ng mga pangunahing bahagi, magaa...
Tingnan ang Mga Detalye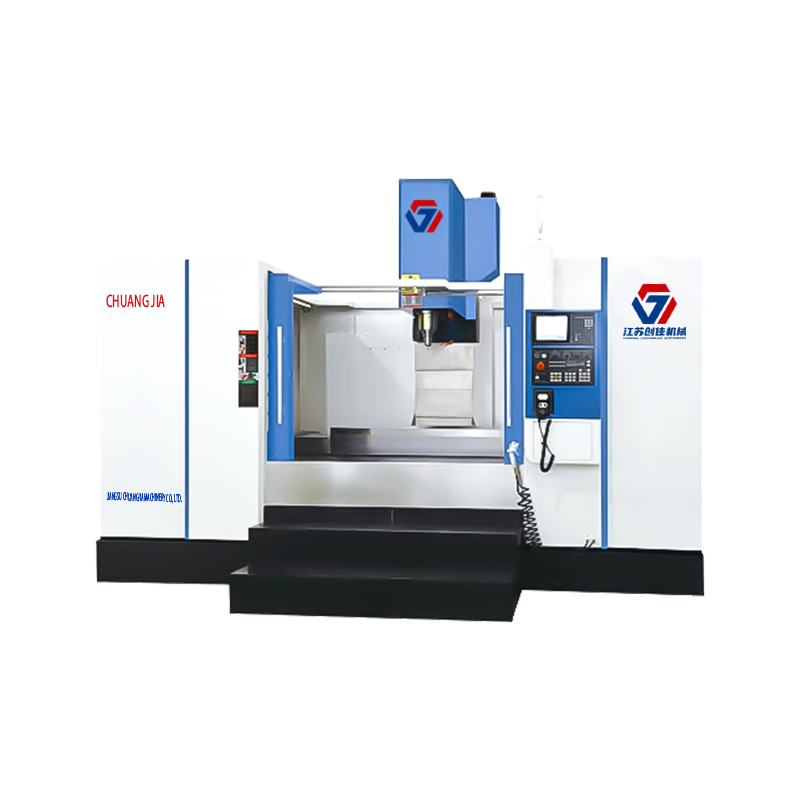
Ang ito ng machining center ay naayos sa A-shape single column, mobile na istruktura ng workbench, mataas na tigas ng mga pangunahing bahagi, magaa...
Tingnan ang Mga Detalye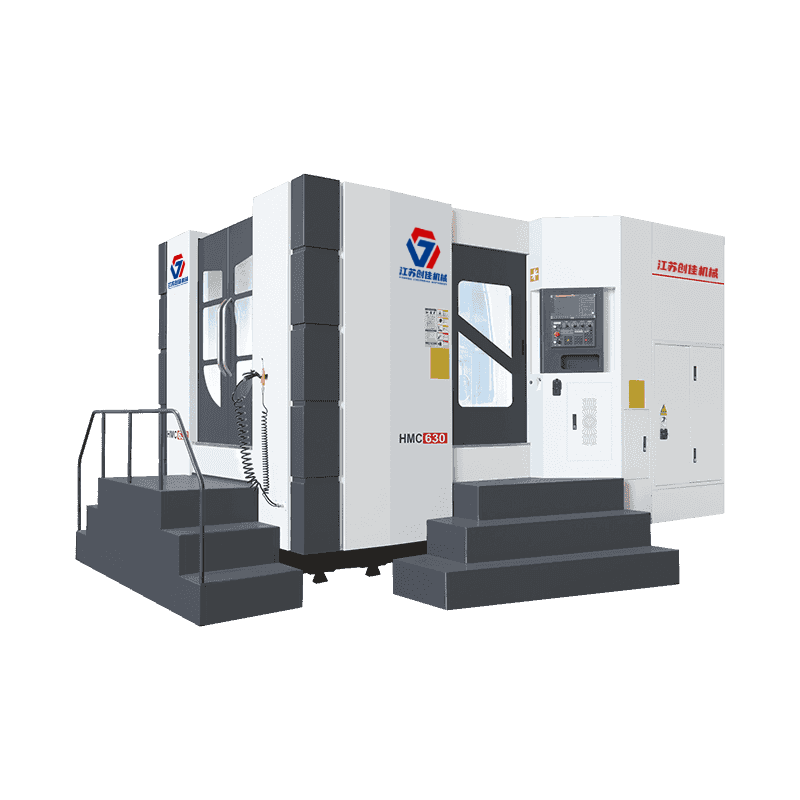
Ang kaya ay gumagamit ng inverted T structure layout, ang table ay gumagalaw sa paligid (X axis), ang headstock ay gumagalaw pataas at pababa (Y ax...
Tingnan ang Mga Detalye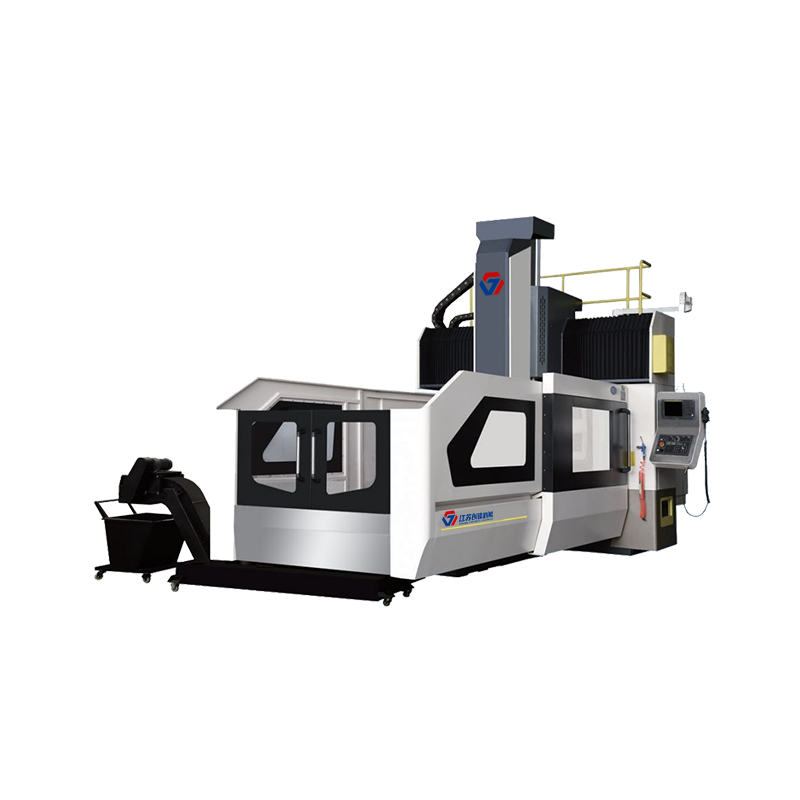
Ang makina ay gumagamit ng istraktura na kahit ano ng nakapirming gantri frame at gumagalaw na mesa sa kama. Beam column integrated design, ay may ...
Tingnan ang Mga Detalye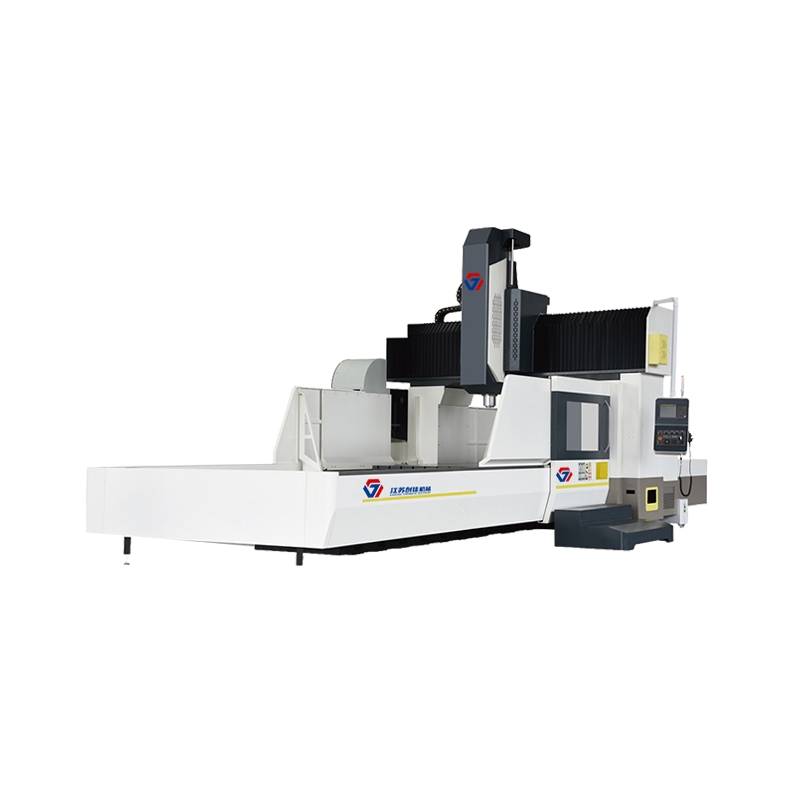
Ang makina ay gumagamit ng istraktura na kahit ano ng nakapirming gantri frame at gumagalaw na mesa sa kama. Beam column integrated design, ay may ...
Tingnan ang Mga Detalye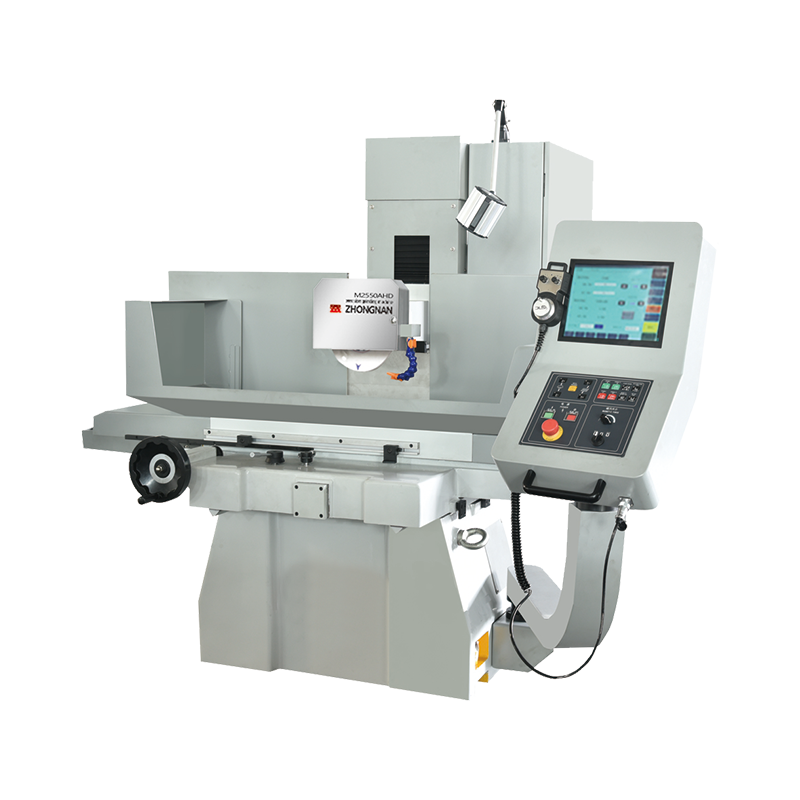
Mataas na katumpakan/Mataas na bilis/madaling patakbuhin ang CNC surface grinding machine X axis hydraulic /YZ axis servo/CNC system. Cross slide s...
Tingnan ang Mga Detalye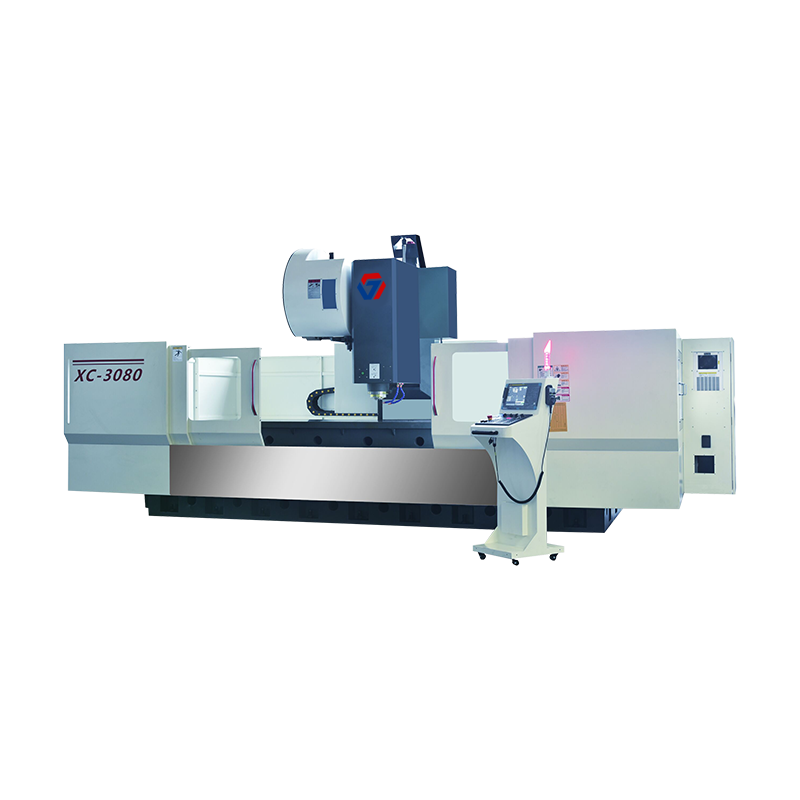
Pangunahing iproseso ang mga panloob na profile ng mga tren ng tren; Makitid at mahahaba bahagi ng mga sasakyan; Mga TV frame, refrigerator frame, ...
Tingnan ang Mga Detalye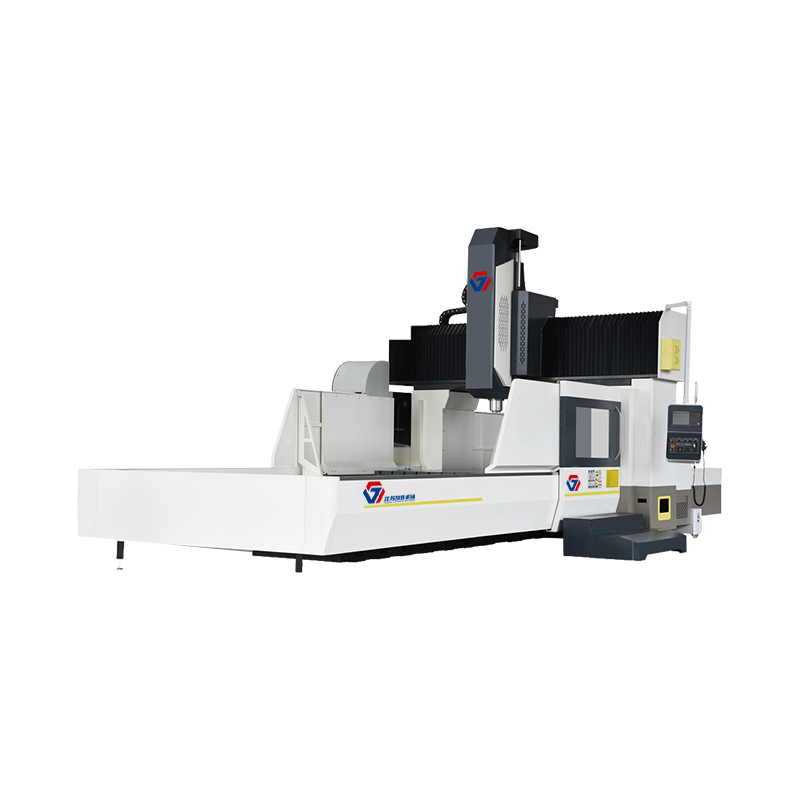
Ang makina ay gumagamit ng istraktura na kahit ano ng nakapirming gantri frame at gumagalaw na mesa sa kama. Beam column integrated design, ay may ...
Tingnan ang Mga Detalye
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
