 Maghanap ng mga produkto
 tl
 简体中文
ZN-L1165 Vertical Machining Center
Cat:Vertical Machining Center
Ang ito ng machining center ay naayos sa A-shape single column, mobile na istruktura ng workbench, mataas na tigas ng mga pangunahing bahagi, magaa...
Tingnan ang Mga Detalye
Mga Gantry Machining Center / Drive Train
Belt-Driven CNC Gantry Machining Centers: Kung Ano Ang Talagang Nagpapasya ng Drive Train
Ang pagbabawas ng sinturon sa isang gantry ay isang torque at inertia na desisyon, hindi isang shortcut. Narito kung paano nito muling hinuhubog ang katumpakan, pagpapanatili, at ang paraan ng pagtukoy mo ng makina para sa malaking bahaging trabaho.
Kapag ang isang tagabuo ay naglalagay ng sinturon sa pagitan ng servo at ng ball screw ng isang gantry axis, ang unang dahilan ay kadalasang torque multiplication sa halip na makatipid sa gastos. Ang isang servo na nagmamaneho ng isang mabigat na cross-rail nang direkta ay kailangang magbigay ng cutting force at ang inertia ng lahat ng bagay na ginagalaw nito. Magdagdag ng two-to-one o three-to-one na pagbawas at nakikita ng motor ang humigit-kumulang kalahati o ikatlong bahagi ng nasasalamin na load habang mas mabilis na umiikot, kung saan ito gumagana nang mas mahusay.
Tatlong kahihinatnan ang makikita sa sahig ng tindahan:
Diretso lang ang trade: mas maraming torque margin, bahagyang hindi gaanong higpit, at isang consumable na dapat i-tension nang tama at palitan ayon sa iskedyul. Sa isang gantry na may tatlo o apat na metrong sinag, kung saan ang gumagalaw na riles at ram ay nangingibabaw sa load case, ang kalakalang iyon ay kadalasang pinapaboran ang sinturon.
Ang pagpili ng drive sa isang gantry ay bihirang isang solong desisyon. Ang mga long-travel axes, ang cross-rail, at ang ram ay maaaring gumamit ng magkaibang solusyon, at maaaring paghaluin ng isang makina ang mga ito.
| Configuration ng drive | Karaniwang paggamit ng gantry | Mga lakas | Ano ang dapat panoorin |
|---|---|---|---|
| Direct-coupled na ball screw | Cross-rail, ram, maikling palakol | Mataas na higpit, kakaunti ang nasusuot na bahagi | Malaking servo para sa mahabang paglalakbay, init ng turnilyo, mga limitasyon sa kritikal na bilis |
| Belt-reduced ball screw | X at Y axes, katamtaman hanggang mahabang paglalakbay | Pagpaparami ng torque, mas maliit na servo, thermal separation | Pag-igting at pagkakahanay, pana-panahong pagpapalit ng sinturon |
| Helical rack at pinion | Napakahabang paglalakbay, mabibigat na sinag | Halos walang limitasyong paglalakbay, mataas na tulak | Preload setting, pagpapadulas, pagkasuot ng gear sa paglipas ng mga taon |
| Linear na motor | Mga espesyal na high-speed o mataas na katumpakan | Walang mekanikal na contact, napakataas na acceleration | Gastos, paglamig, pagiging sensitibo sa mga chips at alikabok |
Basahin ang talahanayan nang nasa isip ang workpiece sa halip na isang kagustuhan para sa isang teknolohiya. Ang isang mold plate na nangangailangan ng ibabaw ng salamin ay nagbibigay gantimpala sa higpit at thermal stability. Ang aluminyo na bahagi ng istruktura na may daan-daang butas ay nagbibigay ng gantimpala sa pagbilis at mabilis na pagpoposisyon. Ang isang mabigat na bakal na weldment ay nagbibigay ng gantimpala sa thrust margin at damping. Ang mga belt-reduced ball screw ay nasa gitna ng hanay na iyon at nananatiling pinakakaraniwang sagot para sa mga gantry axes sa pagitan ng humigit-kumulang dalawa at limang metro ng paglalakbay.
Walang makakatumbas na drive train para sa isang frame na lumilihis sa ilalim ng hiwa. Ang katigasan sa isang gantri ay nagmumula sa kama, sa mga haligi, sa cross-rail, at sa gabay ng tupa; ang sinturon ay nagpapadala lamang ng kung ano ang maaaring makuha ng istraktura. Iyon ang dahilan kung bakit sulit na malaman kung sino ang nag-cast at gumagawa ng mga base na bahagi, hindi lamang kung sino ang nag-assemble ng makina.
Ang Jiangsu Chuangjia Machinery, na itinatag noong 2000 sa loob ng grupong Nantong Zhongnan Intelligent Technology, ay gumagana mula sa isang production park na humigit-kumulang 100,000 square meters na may higit sa 380 empleyado, kabilang ang 30 senior engineer at 20 R&D engineer. Ang grupo ay nagpapatakbo ng sarili nitong foundry, sheet metal shop, at painting shop, kasama ang isang grinding machine research institute at isang CAD design office.
Mahalaga rito ang mga casting na ginawa sa loob at naka-machine sa site, dahil ang geometry ng kama at ang mga mounting surface ay naayos bago ang pagpupulong sa halip na itama pagkatapos ng paghahatid. Ang parehong prinsipyo ay sakop sa tala na ito sa kung paano ang mga matibay na bahagi ng base ay nagdadala ng katumpakan ng machining .
Ang mga pangalan ng modelo sa loob ng gantry range ay mayroon nang signal structure: ang DLM4027 na may patayong gumagalaw na cross-beam, ang ZNLM8030 sa isang double-column na layout, at ang ZNLM4025 bilang isang heavy-duty na platform. Ang halimbawa ng belt-drive ay ang ZNLM3023, na gumagamit ng belt transmission sa mga feed ax nito: isang malaking gumaganang sobre, gumagalaw na masa na kung hindi man ay mangangailangan ng malalaking servos, at mga motor na inilalagay kung saan maaari silang serbisiyo.
Kapag sinusuri mo ang isang makina ng ganitong uri, hilingin ang ratio ng motor-to-screw, ang profile at lapad ng sinturon, at ang inirerekomendang agwat ng muling pag-igting. Ang tatlong numerong iyon ay higit na nagsasabi tungkol sa pang-araw-araw na pag-uugali kaysa sa isang peak rapid-traverse figure.
Ang sinturon ay ang pinakamurang bahagi ng drive train at ang pinakakaraniwang pinagmumulan ng mga drifting dimension. Karamihan sa mga tagabuo ay gumagamit ng isang curvilinear tooth profile sa isang HTD o AT na seksyon, na sukat ayon sa pitch at lapad. Ang bilang ng ngipin sa maliit na pulley ay nagtatakda ng anggulo ng pambalot: masyadong kakaunti ang mga ngipin at ang sinturon ay dumulas sa ilalim ng peak thrust, masyadong marami at ang ratio ay nagiging hindi praktikal.
Praktikal na tala: hindi inaalis ng belt drive ang backlash, inililipat nito kung saan maaaring lumitaw ang backlash. Suriin ang lock ng motor pulley, pagkatapos ay ang sinturon, pagkatapos ay ang screw nut, sa ganoong pagkakasunud-sunod, sa tuwing ang isang makina ay magsisimulang mawalan ng posisyon sa pagbaliktad.
Inililista ni Chuangjia ang sapphire, automotive, bagong enerhiya, at paggawa ng amag sa mga industriyang pinaglilingkuran ng mga makina nito, at ang apat na larangang iyon ay nagbibigay diin sa isang gantry sa iba't ibang paraan.
Ang sapphire at iba pang matigas, malutong na materyales ay ginagantimpalaan ang higpit at makinis na paggalaw kaysa sa hilaw na bilis, dahil ang gilid ng chipping at kalidad ng ibabaw ay ang mga salik na naglilimita. Ginagantimpalaan ng mold work ang katumpakan ng contouring sa mahabang finishing pass. Ang mga bahagi ng sasakyan at bagong enerhiya ay karaniwang aluminyo, kung saan ang pagbilis, oras ng pagbabago ng tool, at paglikas ng chip ay pinakamahalaga. Mabibigat na bakal at cast iron reward thrust margin at damping, kung saan kumikita ang isang heavy-duty na gantry platform.
Angular features at three-dimensional surface na hindi maabot sa tatlong axes ay nangangailangan ng ibang sagot. Ang limang-axis na gantry tulad ng ZNLM2214 ay nagdaragdag ng dalawang rotary axes sa parehong structural platform, kaya ang linear drive train ay dapat pa ring sukatin para sa dagdag na masa at para sa katotohanan na ang tool tip ay maaaring maupo sa malayo mula sa riles.
Nalalapat ang isang pag-iingat sa lahat ng apat na industriya: patakbuhin ang pagsubok sa pagtanggap gamit ang pag-cut ng data na kahawig ng bahagi ng produksyon, hindi isang light finishing pass na pinili dahil gumagawa ito ng malinis na ulat.
Bago aprubahan ang isang purchase order, kunin ang sumusunod sa pamamagitan ng sulat. Ang mga tanong na ito ay hindi nakakaakit, at sila ang nagpapasya kung ang makina ay may tolerance pa rin sa tatlong taon.
Abangan ang: isang detalye ng sinturon na sinipi lamang bilang isang tatak at numero ng bahagi na walang ratio at data ng pulley. Tinutukoy ng ratio ang thrust at resolution; ang numero ng bahagi lamang ay walang sinasabi tungkol sa kung paano kikilos ang axis.
Ang dalawang gantry machine na may magkaparehong mga sobre at magkaparehong mga opsyon sa controller ay maaaring kumilos tulad ng magkaibang mga makina, dahil ang isa ay tinukoy sa paligid ng isang tunay na workpiece at ang isa ay tinukoy sa paligid ng isang target ng presyo.
Ang mga belt-driven na axes sa isang CNC gantri machining center ay isang sinadyang pagpipilian sa engineering: bumibili sila ng thrust margin, pinapayagan ang mas maliliit na servos, at inilalayo ang init ng motor mula sa turnilyo. Bilang kapalit, humihingi ang makina ng tamang tensyon, malinis na kapaligiran sa pagtatrabaho, at iskedyul ng pagpapanatili na talagang sinusunod ng isang tao.
Hatulan ang drive kasama ang istraktura. Tanungin kung sino ang naghahagis ng kama, kung paano ginagawa ang mga ibabaw ng riles, at kung anong agwat ng muling pag-igting ang inirerekomenda ng tagabuo. Ang mga partikular na sagot ay nangangahulugan na ang sinturon ay hindi malamang na maging bahagi na naglilimita sa iyong pagpapaubaya; ang mga hindi malinaw na sagot ay nangangahulugan na walang configuration ng drive ang magliligtas sa pag-install.
Anong magandang hitsura: ang isang tagabuo na nagbibigay ng ratio ng sinturon, ang halaga ng pag-igting, at ang agwat ng muling pag-igting sa paghahatid ay nagpakita na ang axis ay tinukoy sa halip na i-assemble mula sa anumang nasa istante.

Ang ito ng machining center ay naayos sa A-shape single column, mobile na istruktura ng workbench, mataas na tigas ng mga pangunahing bahagi, magaa...
Tingnan ang Mga Detalye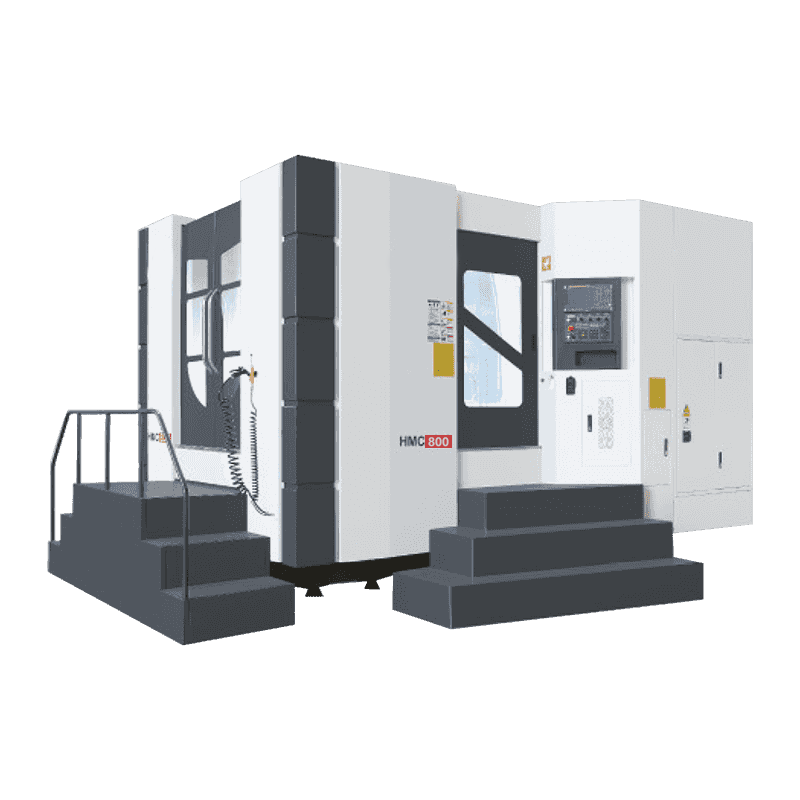
Ang kaya ay gumagamit ng inverted T structure layout, ang table ay gumagalaw sa paligid (X axis), ang headstock ay gumagalaw pataas at pababa (Y ax...
Tingnan ang Mga Detalye
Ang three-axis support surface ng seryeng ito ng gantry machining center ay gumagamit ng heavy-duty na roller linear guide, na madaling mapanatili,...
Tingnan ang Mga Detalye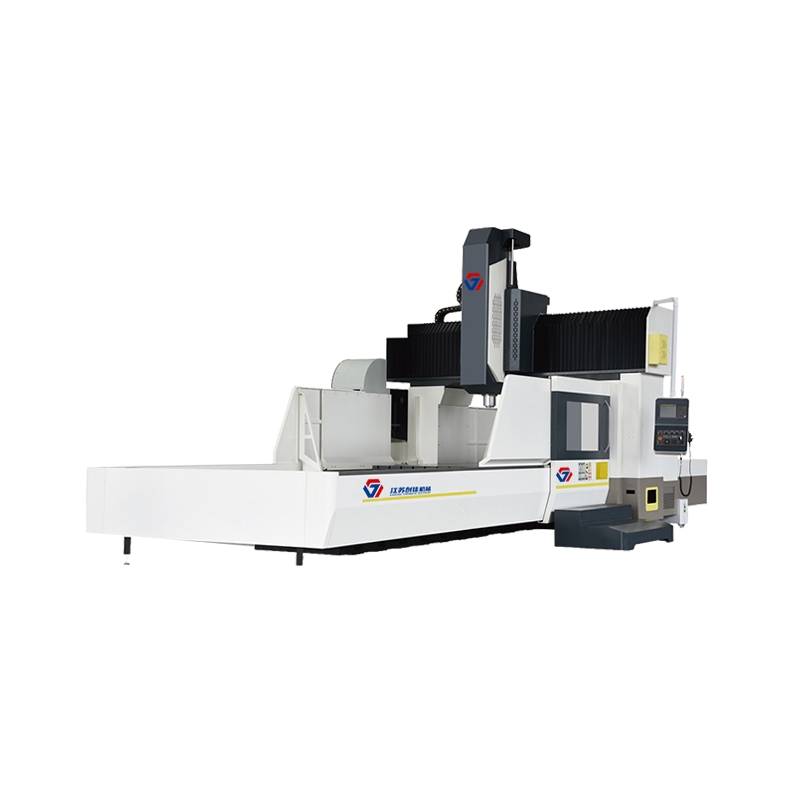
Ang makina ay gumagamit ng istraktura na kahit ano ng nakapirming gantri frame at gumagalaw na mesa sa kama. Beam column integrated design, ay may ...
Tingnan ang Mga Detalye
Ang makina ay gumagamit ng istraktura na kahit ano ng nakapirming gantri frame at gumagalaw na mesa sa kama. Beam column integrated design, ay may ...
Tingnan ang Mga Detalye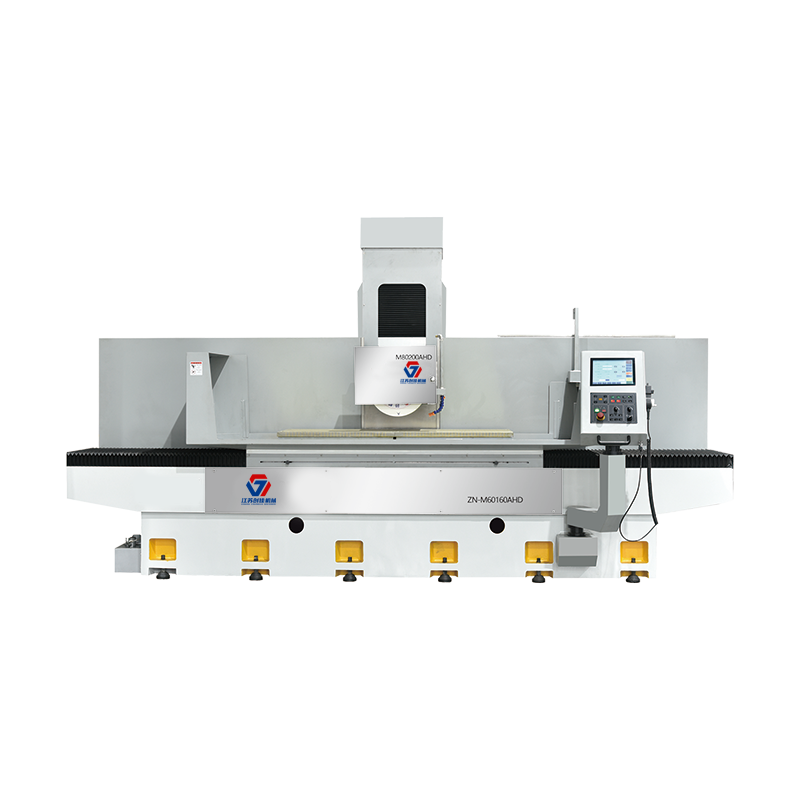
Ang machine tool ay pangunahing angkop para sa precision grinding ng iba pang metal na materyales, tulad ng eroplano, hakbang at tiyak na hugis, at...
Tingnan ang Mga Detalye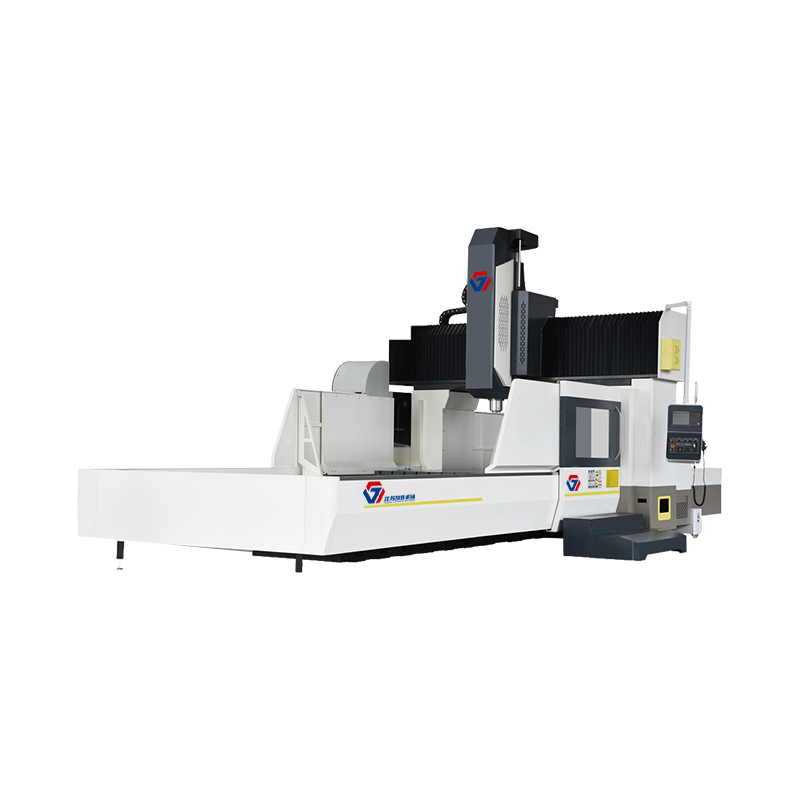
Ang makina ay gumagamit ng istraktura na kahit ano ng nakapirming gantri frame at gumagalaw na mesa sa kama. Beam column integrated design, ay may ...
Tingnan ang Mga Detalye
Nilagyan ng isang vertical at isang pahalang na gear headstock, ang output torque ay malaki, ang cutting force ay malakas. Sa sandaling pag-clampin...
Tingnan ang Mga Detalye
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
