 Maghanap ng mga produkto
 tl
 简体中文
ZN-L1270 Vertical Machining Center
Cat:Vertical Machining Center
Ang ito ng machining center ay naayos sa A-shape single column, mobile na istruktura ng workbench, mataas na tigas ng mga pangunahing bahagi, magaa...
Tingnan ang Mga Detalye
Dalawang column, isang cross rail, at isang tolerance band na maaaring makaligtas sa two-shift production o tahimik na mawawala sa tatlong taon. Ano ang dapat ayusin sa papel bago mapirmahan ang purchase order.
Dumating ang 2,400 mm × 1,600 mm na base ng amag na may apat na tapos na bulsa, angled water-line bosses at flatness callout na 0.05 mm sa buong mukha. Sa isang 1,000 mm C-frame vertical machining center, ang bahaging iyon ay nagiging tatlong setup, tatlong re-clamp at isang error stack na makikita ng departamento ng inspeksyon bago gawin ng customer.
Ang konklusyon muna: kapag ang isang workpiece ay pumasa sa humigit-kumulang 1,500 mm sa isang axis, o nangangailangan ng tatlo o higit pang mga mukha na gupitin sa isang clamping, ang isang double column na CNC gantry machining center ay hihinto sa pagiging mahal na opsyon at kadalasan ay nagiging mas mura, dahil tinatanggal nito ang mga setup. Ang mas mahirap na tanong ay ang pangalawa. Magtitiis pa rin ba ito pagkatapos ng limang taon ng dalawang-shift na trabaho? Ang sagot na iyon ay napagpasyahan ng istraktura, hindi ng control brand.
Dalawang haligi ang bumangon mula sa kama, isang cross rail ang sumasaklaw sa kanila, at ang spindle head o ram ay naglalakbay kasama ang riles na iyon. Ang pagkakaiba mula sa isang C-frame machine ay hindi kosmetiko. Sa isang C-frame na disenyo, ang spindle ay nakabitin sa isang gilid ng isang column, kaya ang cutting force ay nagtutulak sa column na iyon palayo sa trabaho at lumalaki ang column habang umiinit ang spindle. Isinasara ng double column machine ang loop sa magkabilang panig: dalawang column ang nagbabahagi ng load, at ang thermal mass ay nananatiling halos simetriko tungkol sa spindle centerline. Ang simetrya na iyon ang dahilan kung bakit ang isang gantry ay may flatness sa isang 2 m na mukha habang ang isang C-frame machine ay nagsisimulang makipagtalo sa sarili nito.
Samakatuwid, ang mga unang bagay na susuriin ay ang mga casting ng kama at haligi, ang cross rail section, ang ram section at ang table load rating. Ang isang gantry na may dalang 12 t na workpiece ay ibang-iba ang kilos mula sa isa na may dalang 3 t na plato, kahit na ang X travel ay magkapareho.
Karamihan sa agwat sa pagitan ng dalawang gantry quotation ay nagmumula sa tatlong desisyon, wala sa kanila ang pintura.
| Layout | Paano ito gumagalaw | Pinakamahusay na akma | Mag-ingat para sa |
|---|---|---|---|
| Nakapirming cross rail, mesa sa paglalakbay | Ang talahanayan ay gumagalaw sa X, naayos ang taas ng riles | Patag, malalapad na mga plato na pare-pareho ang kapal | Limitadong hanay ng Z; Ang mahabang paglalakbay sa mesa ay nangangailangan ng espasyo sa sahig |
| Vertical-moving cross rail, fixed table | Tumataas at bumababa ang riles, nananatiling naka-clamp ang trabaho | Matataas, mabibigat na bahagi na hindi na dapat muling i-clamp | Rigidity ng clamping ng riles at thermal behavior |
| Paglipat ng column (gantry travels) | Naglalakbay ang mga hanay sa mahabang kama | Typebar, profile at napakahabang bahagi | Haba ng kama, leveling at gastos sa pundasyon |
| Limang axis na ulo sa ram | Rotary-tilting head plus linear axes | Angled pockets at contoured surface | Error sa stacking bawat axis; gastos sa programming |
Ang Catalog X, Y at Z na paglalakbay ay sinusukat sa pagitan ng mga mekanikal na limitasyon, hindi sa pagitan ng mga surface na talagang kailangan mo. Ang magagamit na sobre ay ang bahagi, kasama ang plato ng kabit, kasama ang pinakamahabang tool sa programa, kasama ang clamping clearance, na binawasan ng safety margin ang karamihan sa mga tindahan na nakatakda sa 100 mm. Karaniwang nakakatugon sa nawawalang 150 mm ang mga mamimili na nagsusukat ng makina mula sa pagguhit ng bahagi nang mag-isa kapag pumasok ang face mill sa hiwa.
Tatlong numero ang nabibilang sa teknikal na kasunduan: maximum table load sa kilo, spindle nose to table distance sa magkabilang dulo ng Z stroke, at magagamit na taas sa ilalim ng cross rail. Ang isang gantry na na-rate na 8 t sa table center ay maaaring mas kaunti sa mga sukdulan, na isang pag-uusap na nagkakahalaga bago ihatid sa halip na pagkatapos.
Impormasyon — ilagay ang mga paghahabol sa pagpapaubaya nang nakasulat
Karaniwang nabe-verify ang geometric accuracy sa ISO 230-1, at ang katumpakan ng pagpoposisyon at repeatability sa ISO 230-2, gamit ang laser interferometer o ballbar. Itanong kung aling mga instrumento at aling mga palakol ang saklaw ng pagsusulit sa pagtanggap. Ang isang quote na nagpapangalan sa isang numero ngunit hindi isang paraan ay isang marketing figure.
Ang mga mamimili ng gantry ay may posibilidad na mag-over-read ng spindle speed at under-read torque. Ang isang 200 mm face mill na kumukuha ng 4 mm mula sa isang steel plate ay nangangailangan ng low-rpm torque, isang matigas na ram at mabibigat na gabay; Ang 12,000 rpm ay walang kaugnayan sa hiwa na iyon. Kung saan ang gawa ay aluminyo o grapayt, ang mga priyoridad ay pumipihit, at mabilis na agos at masaganang dami ng coolant ay higit na mahalaga kaysa sa raw cutting force.
Ang thermal na pag-uugali ay ang mas tahimik na kalahati ng parehong problema. Ang isang simetriko gantry ay lumalaki nang mas predictably kaysa sa isang C-frame, ngunit ito ay lumalaki pa rin. Ang isang makina na nagsisimula ng labindalawang oras na lamig ay tinatapos ito ng ibang geometry kaysa sa isang makina na nagpatakbo ng 30 minutong warm-up. Dapat isulat ng mga tindahan na may mahigpit na flatness callout ang warm-up na iyon sa process sheet sa halip na iwanan ito sa operator.
Babala — bahagi ng makina ang sahig
Ang isang gantry na naka-level sa isang palapag na sa ibang pagkakataon ay tumira ay magpapaikut-ikot, at ang unang sintomas ay karaniwang isang problema sa flatness na sinisisi sa spindle. Kumpirmahin ang kapal ng slab, payagan ang mga isolation pad, at muling suriin ang leveling pagkatapos ng unang buwan ng produksyon.
Ang rotary-tilting head o rotary table sa isang malaking gantry ay isang tunay na productivity tool kapag ang isang bahagi ay nagdadala ng mga angled na bulsa, contoured na ibabaw o feature sa limang mukha, dahil inaalis nito ang mga setup na kung hindi man ay mangangailangan ng crane. Ito ay isang mamahaling paraan sa makina ng mga flat plate.
Ang desisyon ay bumaba sa katumpakan na badyet. Ang bawat idinagdag na axis ay nag-aambag ng sarili nitong error, at ang makina ay kailangang ma-verify nang volumetric sa halip na isang axis sa isang pagkakataon. Kung angled work ay isang maliit na bahagi ng cycle, ang isang nakapirming ulo at isang mahusay na napiling kabit ay ang mas mahusay na kalakalan; kung ang geometry ay ang punto ng bahagi, isang limang-axis na gantry sa klase ng ZNLM2214 ang tamang tool.
Ang mga bahagi na kasya sa loob ng 600 mm cube at tumatakbo sa dami ay nabibilang sa isang vertical machining center. Ang mga prismatic na bahagi na nangangailangan ng apat na mukha sa isang clamping ay nabibilang sa a pahalang na sentro ng machining , kung saan ang mga chips ay halos nahuhulog mula sa suliran. Ang malalaki at mabibigat na bahagi na dapat manatiling naka-clamp ay nabibilang sa isang gantry.
Ang tunay na hangganan ay hindi bahagi lamang ng sukat ngunit ang halaga ng paglipat ng bahagi. Kapag ang crane time, fixturing at re-datum na panganib para sa pangalawang setup ay lumampas sa pagkakaiba ng presyo sa pagitan ng mga format ng makina, ang gantry ay mananalo sa cost per part.
Ang agwat sa pagitan ng isang makina na pumasa sa sertipiko ng pagtanggap nito at isa na gumagawa ng magagandang bahagi ay sarado sa pamamagitan ng isang test cut, hindi ng isang sheet ng detalye. Hilingin ang hiwa sa isang kinatawan na workpiece, sa totoong kabit, kasama ang totoong programa.
Tagumpay — isang praktikal na listahan ng pagtanggap
Ang pagbili mula sa isang tagabuo na kumokontrol sa mga bahagi ng chain na nagpapasya sa katigasan ay nakakatulong din. Ang Jiangsu Chuangjia Machinery, bahagi ng grupong Nantong Zhongnan Intelligent Technology, ay bumuo ng mga machine tool mula noong 2000, na nagsisimula sa mga precision surface grinder bago palawakin sa mga machining center. Ang grupo ay nagpapatakbo ng sarili nitong foundry, sheet metal at mga painting shop sa humigit-kumulang 100,000 square meters na may higit sa 380 empleyado, kabilang ang 30 senior engineer at 20 R&D engineer, at nagpapanatili ng isang nakatuong grinding machine research institute. Ang mga casting, pintura at pagpupulong sa ilalim ng isang bubong ay mahalaga kapag ang isang haligi o kama ay kailangang muling makina.
The hanay ng gantry machining center sumasaklaw sa double column, heavy duty, belt drive at five-axis na mga layout sa tabi ng vertical, horizontal at drilling-and-tapping machine, na may nai-publish na mga lugar ng aplikasyon sa sapphire, automotive, bagong enerhiya at paggawa ng amag.
Sukatin ang sobre mula sa kabit, hindi ang pagguhit ng bahagi. Piliin ang layout ng riles mula sa kung paano nakaupo ang trabaho, ang spindle mula sa materyal, at ang sistema ng gabay mula sa lalim ng hiwa. Pagkatapos ay hawakan ang tagabuo sa isang pinangalanang paraan ng pagsubok, isang ulat ng laser o ballbar, at isang test cut sa iyong sariling bahagi ng klase. Ang double column na CNC gantry machining center na binili sa istraktura sa halip na sa mga travel figure ay ang isa pa ring humahawak ng tolerance kapag dumating ang susunod na henerasyon ng mga bahagi.
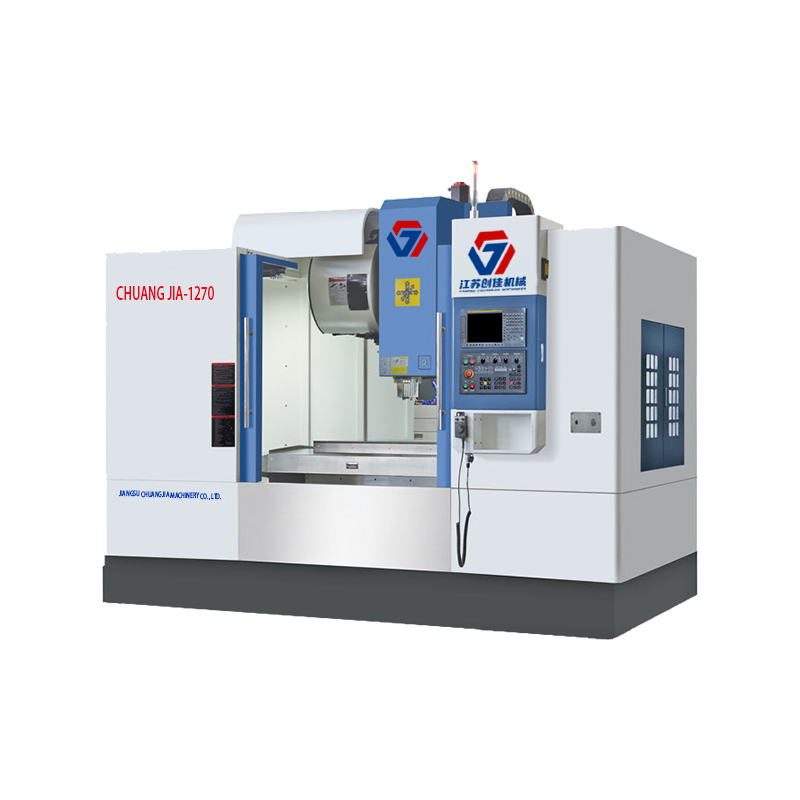
Ang ito ng machining center ay naayos sa A-shape single column, mobile na istruktura ng workbench, mataas na tigas ng mga pangunahing bahagi, magaa...
Tingnan ang Mga Detalye
Drilling at tapping center ZN-T6 ay may madaling operability, mataas na pagiging maaasahan, napakataas na pagganap ng gastos, pangunahing ginagamit...
Tingnan ang Mga Detalye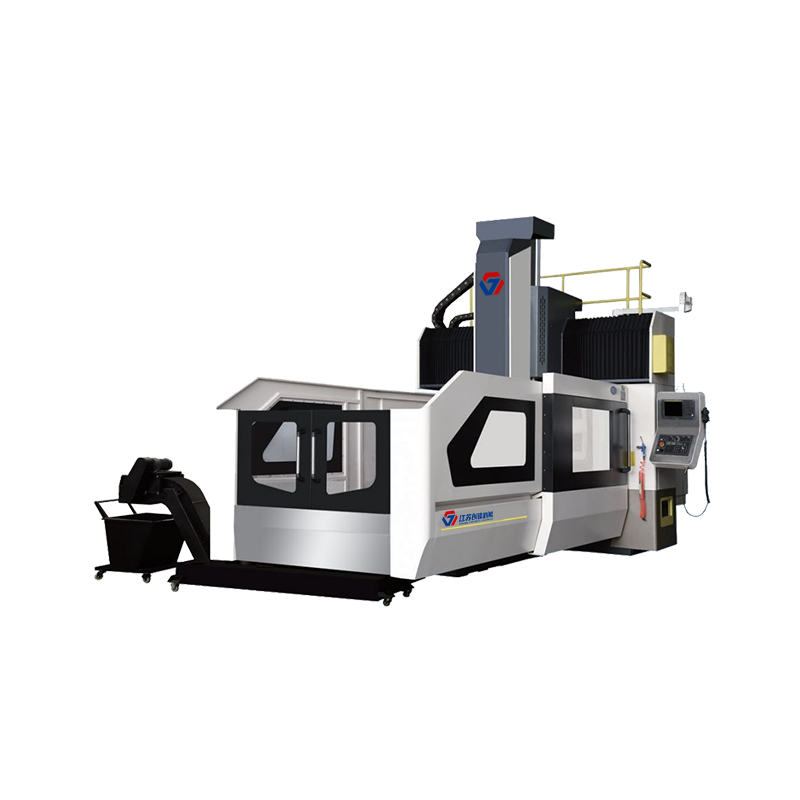
Ang makina ay gumagamit ng istraktura na kahit ano ng nakapirming gantri frame at gumagalaw na mesa sa kama. Pinagsamang disenyo ng haligi ng beam,...
Tingnan ang Mga Detalye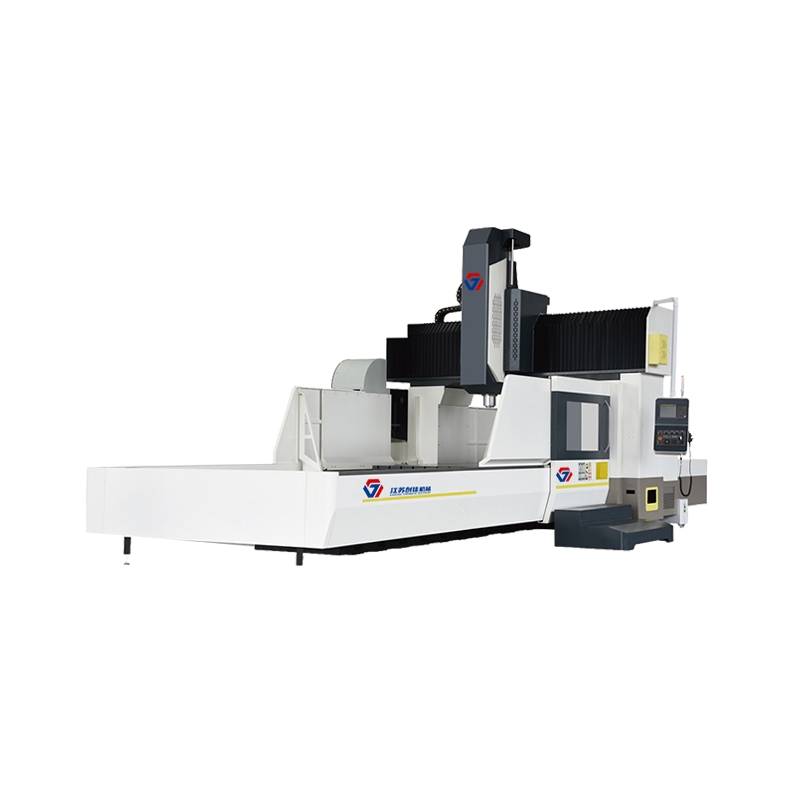
Ang makina ay gumagamit ng istraktura na kahit ano ng nakapirming gantri frame at gumagalaw na mesa sa kama. Beam column integrated design, ay may ...
Tingnan ang Mga Detalye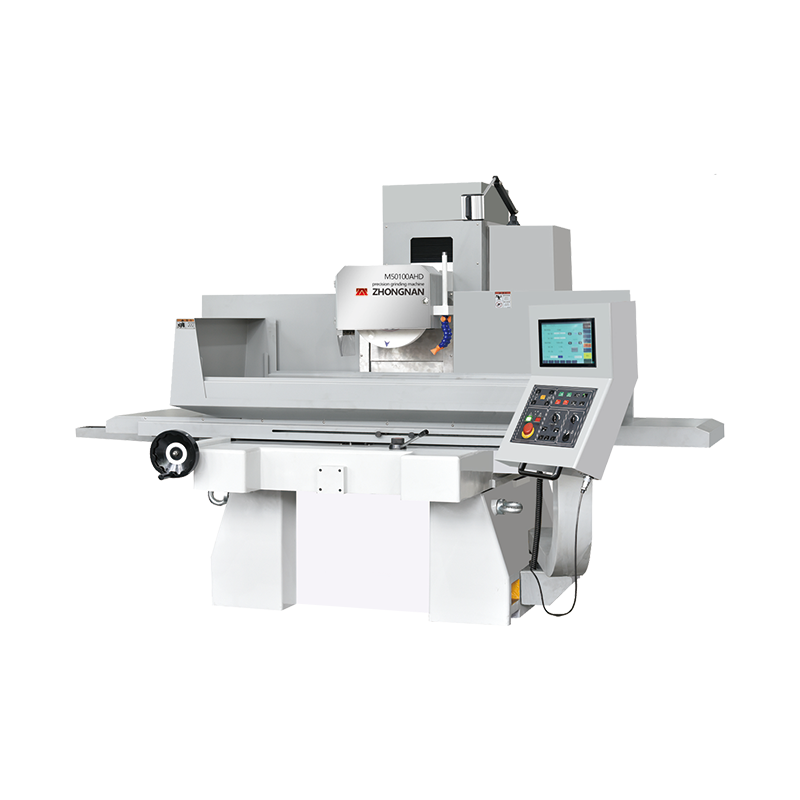
Mataas na katumpakan/Mataas na bilis/madaling patakbuhin ang CNC surface grinding machine X axis hydraulic /YZ axis servo/CNC system. Cross slide s...
Tingnan ang Mga Detalye
Nilagyan ng isang vertical at isang pahalang na gear headstock, ang output torque ay malaki, ang cutting force ay malakas. Sa sandaling pag-clampin...
Tingnan ang Mga Detalye
Pangunahing iproseso ang mga panloob na profile ng mga tren ng tren; Makitid at mahahaba bahagi ng mga sasakyan; Mga TV frame, refrigerator frame, ...
Tingnan ang Mga Detalye
Nilagyan ng isang vertical at isang pahalang na gear headstock, ang output torque ay malaki, ang cutting force ay malakas. Sa sandaling pag-clampin...
Tingnan ang Mga Detalye
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
